図面には16ゲージ。ワイヤーの箱には.035。流量計の表示はCFH。そしてレーザー溶接機が求めるのは、ミリ、ミリ毎秒、リットル毎分、パーセントです。
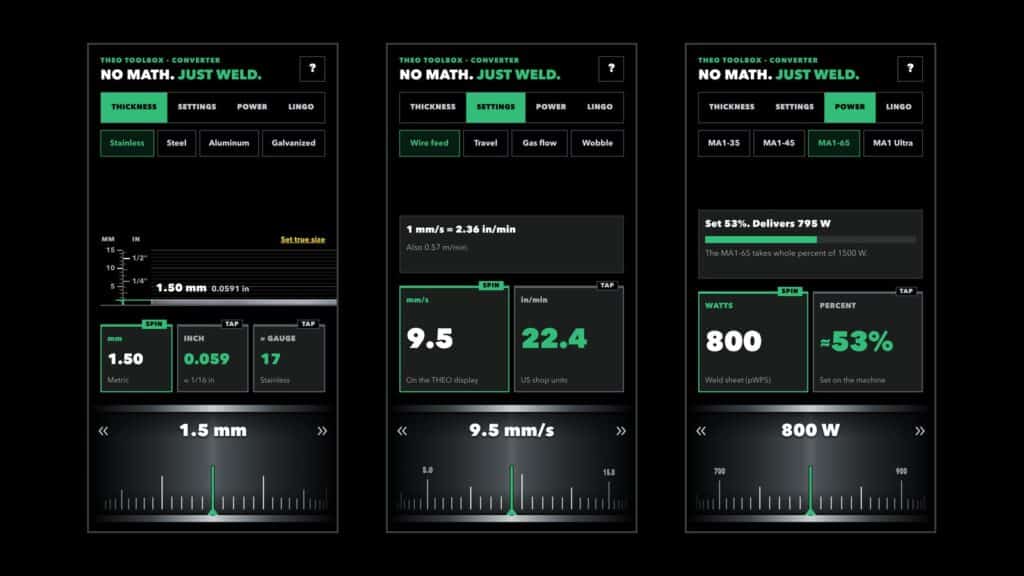
どれも難しい計算ではありません。ただ、どれも手間がかかる。読み違えれば部品を1つ失います。そこで用意したのが THEO Shop Math。ダイヤルを回すだけで現場の数字を機械の数字に変える、無料のレーザー溶接単位換算ツールです。 このページでそのまま使えます。THEO Toolboxアプリに入れて作業台へ持っていくこともできます。
THEO Toolboxアプリ · 無料
Shop Math を 作業台へ
THEO Toolboxアプリに入っているツールの一つ。80以上の溶接レシピ、セットアップガイド、トレーニングと一緒に使えます。

またはスキャン
Shop Math で換算できる単位
- 板厚: ステンレス、スチール、アルミ、亜鉛めっき鋼板の板厚ゲージ、インチ、ミリ。スマホの画面に実寸で表示されるので、部品を当てて確かめられます。
- 設定: ワイヤー送給速度と溶接速度(mm/sからin/min)、シールドガス流量(L/minからCFH)、ウォブル幅(mmからインチ)。
- 出力: THEO MA1全モデルのパーセントとワットの換算。
- 用語: ワイヤー径、溶接姿勢、シールドガス、母材、溶加材の米国名とISO名・EN名。
板金ゲージを mm に:数字は1つ、厚みは4通り
ゲージは単位ではありません。金属ごとに別の表があるだけです。16ゲージのステンレスは1.59 mm。16ゲージのアルミは1.29 mm。同じ数字でも1ミリの3分の1近い差があり、レーザー溶接の入熱では、その差がきれいなビードと穴の違いになります。
トラブルを避けるルールは2つ。 そのゲージがどの金属のものかを必ず確認すること。そして、ゲージの数字が大きいほど板は薄くなることを忘れないこと。
| ゲージ | スチール(mm) | ステンレス(mm) | アルミ(mm) | 亜鉛めっき(mm) |
|---|---|---|---|---|
| 26 | 0.45 | 0.48 | 0.40 | 0.55 |
| 24 | 0.61 | 0.64 | 0.51 | 0.70 |
| 22 | 0.76 | 0.79 | 0.64 | 0.85 |
| 20 | 0.91 | 0.95 | 0.81 | 1.01 |
| 18 | 1.21 | 1.27 | 1.02 | 1.31 |
| 16 | 1.52 | 1.59 | 1.29 | 1.61 |
| 14 | 1.90 | 1.98 | 1.63 | 1.99 |
| 12 | 2.66 | 2.78 | 2.05 | 2.75 |
| 11 | 3.04 | 3.18 | 2.30 | 3.13 |
| 10 | 3.42 | 3.57 | 2.59 | 3.51 |
| 8 | 4.18 | 4.37 | 3.26 | 4.27 |
公称厚さです。実際の板はミル公差の範囲でばらつくので、精度が要る仕事では実測してください。インチ表示や、一覧にないゲージが必要ですか。Shop Math のホイールを回してください。
ワイヤ送給速度と溶接速度:mm/s から in/min へ
mm/s に 2.36 を掛けると in/min になります。 in/min を 2.36 で割れば mm/s に戻ります。
| mm/s | in/min |
|---|---|
| 5 | 11.8 |
| 10 | 23.6 |
| 15 | 35.4 |
| 20 | 47.2 |
| 25 | 59.1 |
| 30 | 70.9 |
MIG のチャートから数値を写す前に、単位を確認してください。MIG のワイヤ送給は毎分数百インチで動きます。レーザーのワイヤ送給ははるかに遅い。MIG の感覚のままレーザー溶接機に入力すると、継手はワイヤで埋まります。
シールドガス流量:L/min から CFH へ
L/min に 2.12 を掛けると毎時立方フィート(CFH)になります。 CFH を 2.12 で割れば L/min に戻ります。
| L/min | CFH |
|---|---|
| 5 | 10.6 |
| 8 | 17.0 |
| 10 | 21.2 |
| 12 | 25.4 |
| 15 | 31.8 |
| 20 | 42.4 |
もう一つの落とし穴。流量計は特定のガスに合わせて校正されています。アルゴンはアルゴンの目盛りで読んでください。
レーザー出力:パーセントからワットへ
A THEO MA1 は、出力を機械のレーザー出力に対するパーセントで設定します。レシピは合わせやすくなりますが、50 パーセントの熱量は機械ごとに違います。仕様書や同僚、フォーラムの投稿がワットで示しているなら、トリガーを引く前に換算してください。
| 設定値 | MA1-35 (800W) | MA1-45 (1200W) | MA1-65 (1500W) | MA1 ULTRA (2000W) |
|---|---|---|---|---|
| 25% | 200W | 300W | 375W | 500W |
| 50% | 400W | 600W | 750W | 1000W |
| 75% | 600W | 900W | 1125W | 1500W |
| 100% | 800W | 1200W | 1500W | 2000W |
計算式: ワット = 機械出力 × パーセント ÷ 100。 Shop Math なら、どの数値でも、どの MA1 でも計算します。
同じものを二通りの呼び方で:米国式とISO式
規格が混在する現場では、混乱の半分は数字ではありません。呼び名です。
| 項目 | 米国呼称 | ISO / EN 呼称 |
|---|---|---|
| フィラーワイヤ径 | .030 / .035 / .045 / 1/16 in | 0.8 / 0.9 / 1.2 / 1.6 mm |
| 下向き突合せ溶接 | 1G | PA |
| 水平すみ肉溶接 | 2F | PB |
| 立向き上進 | 3G uphill | PF |
| 上向き開先溶接 | 4G | PE |
| 純アルゴン | アルゴン | I1 (ISO 14175) |
| ステンレス薄板 | 304 / 316L | 1.4301 / 1.4404 |
| 軟鋼ワイヤ | ER70S-6 | G 3Si1 |
| ステンレスワイヤ | ER308LSi / ER316LSi | 19 9 L Si / 19 12 3 L Si |
ワイヤ径は正確な換算ではなく、市販されている組み合わせです。.035 in のワイヤと 0.9 mm のワイヤは、実用上は同じスプールを指します。材質や溶加材の区分も最も近いものどうしで、同一の仕様ではありません。規格の指定がある仕事では証明書を確認してください。
Shop Math は THEO Toolbox アプリの中に
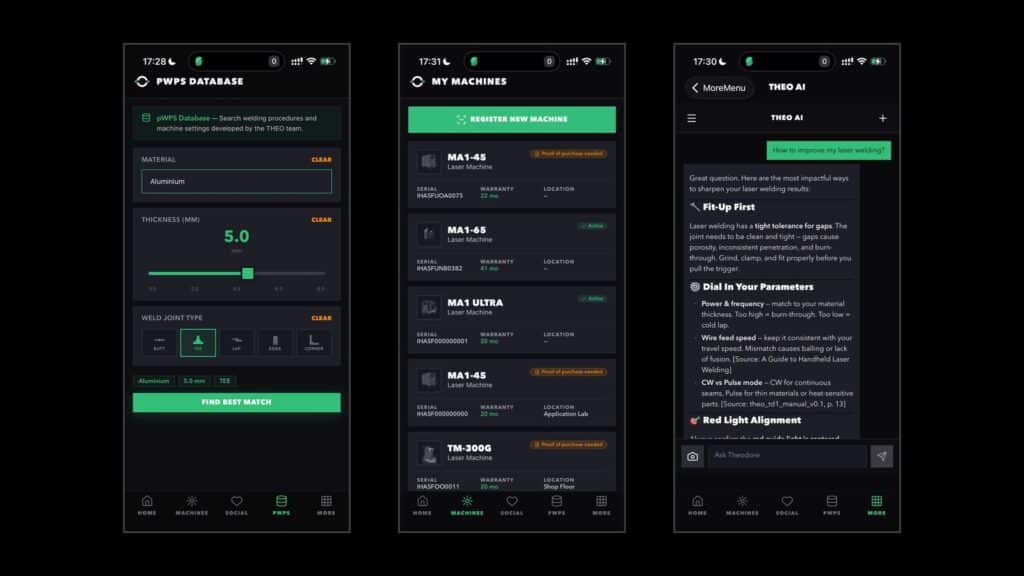
Shop Math は、THEO MA1 オーナー向けの無料アプリ THEO Toolbox に入っているツールのひとつです。80 以上の溶接レシピ、セットアップガイド、トレーニング、機械情報、サービスサポートが揃っています。換算ツールは作業台のスマートフォンの中、これから使うレシピのすぐ隣にあります。
THEO Toolboxアプリ · 無料
Shop Math を 作業台へ
Shop Math は THEO Toolbox アプリのツールのひとつです。同じアプリに 80 以上の溶接レシピ、セットアップガイド、トレーニングが入っています。
またはスマートフォンで読み取り