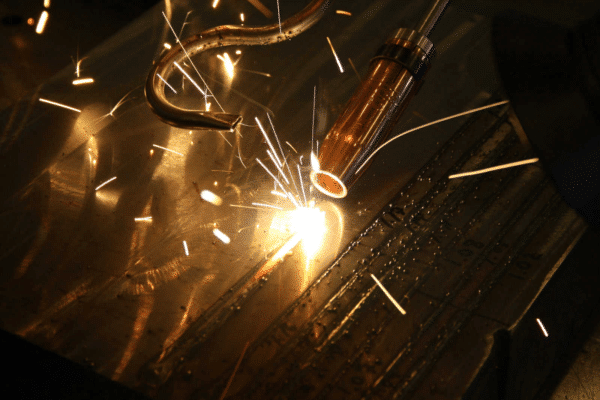THEOのブログで、専門家ジョー・ダラロサによるレーザー溶接についての洞察にご参加ください。この革新的な技術の利点を発見し、課題を克服してください。このバランスの取れた考察は、レーザー溶接が業界標準に与える影響に光を当て、その効率と限界について明確な見解を提供します。
レーザー溶接は業界で50年以上の歴史があり、ハンドヘルド溶接機として導入されたのはここ5年以上である。ハンドヘルド・レーザー溶接機をいち早く採用したのは、NASAがミッションから帰還したシャトルの修理のためだった。明らかに、これはメリットとデメリットを持ちながら、これからも残る技術である。
レーザー溶接とハンドヘルド・レーザー溶接の利点
Lasers can focus light to a microscopic spot (typically 50 to 900 microns .002 to .035 inches). Laser welds are very fine and accurate and precise. This precision depends upon the delivery device and is particularly useful in industries like electronics, aerospace, and medical devices, where tight tolerances are essential. Industries like automotive, where there are miles of welds on a given day use laser welding due to a fast process compared to many conventional welding techniques. In some instances, it is up to 10x faster, with higher quality welds. The small, focused laser beam can produce a weld at 40 to 400 Inches per minute (1 to 10 M/min), making it suitable for high-volume production with miles of welds produced daily.
業界を超えた高品質の溶接
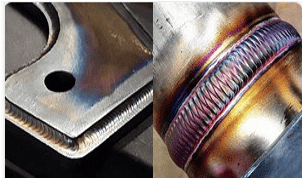
レーザー溶接とウォブル機能を使用すると、飛散、ポロシティ、欠陥の少ない高品質のクリーンな溶接部(カバーガスあり)が得られます。これは、自動車、半導体、食品産業、芸術など、溶接部の外観が重要な産業で重要である。食品産業やBBQの世界にステンレス・ハードウェアを供給する企業は、後処理が少なくて済むため、レーザーを使用している。その結果、溶接部は高品質になり、外観も美しくなります。
汎用性と最小限の熱影響
レーザー溶接は、類似金属、異種金属(制限あり)、0.005~1インチ(0.1~25mm)のさまざまな厚さの金属に使用できます。ハンドヘルドの場合、最大0.25インチ(6.5mm)で、厚さは同じでも異なっていてもかまいません。鉄、エキゾチックな高強度合金、非鉄合金など、さまざまな合金が含まれます。他の種類の溶接に比べ、レーザー溶接は非常に汎用性が高い。200ミクロン以下(髪の毛の太さより小さい)の小さな集光ビームとウォブル機能により、狭いシーム溶接を行うことができます。スペースが限られている場合や、材料の完全性を保つことが不可欠な場合に適しています。
レーザー溶接による材料の歪みの低減
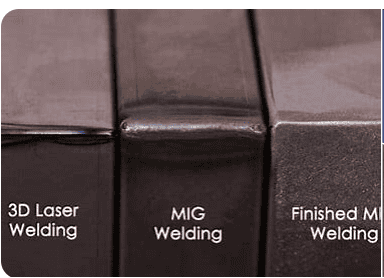
最小限の熱影響部(HAZ):レーザー溶接は、従来の溶接方法と比較して、最小限の熱しか発生せず、HAZも小さい。これは、金属に結合する小さな溶接スポットと高出力密度の結果である。これにより、母材の歪み、反り、冶金的変化のリスクが低減される。その結果、レーザー溶接は、薄板や熱に弱い合金など、熱に敏感な材料の溶接によく選ばれている。
非接触の利点と環境への配慮
レーザー溶接は非接触プロセスであり、レーザービームがワークピースに物理的に触れないことを意味します。これは、デリケートな素材や壊れやすい素材を、汚染や損傷のリスクなしに溶接する場合に有利です。溶接界面では材料が接触しないため、溶接部の汚染が最小限に抑えられる。レーザー溶接では、電極や研ぎが不要です。溶接ビームの幅が狭いため、使用する溶加材が少なくて済み、速度が速いためガスも少なくて済む。飛散のため、定期的に交換が必要な保護ガラス板がある。長期的には、これは持続可能なコストと時間の節約になる。レーザー溶接は、従来の溶接プロセスよりもヒューム、ガス、排出物の発生が少なく、環境に優しい。
トレーニングと自動化:溶接工程の合理化
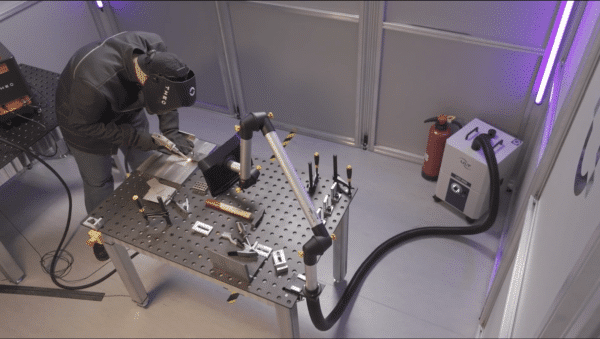
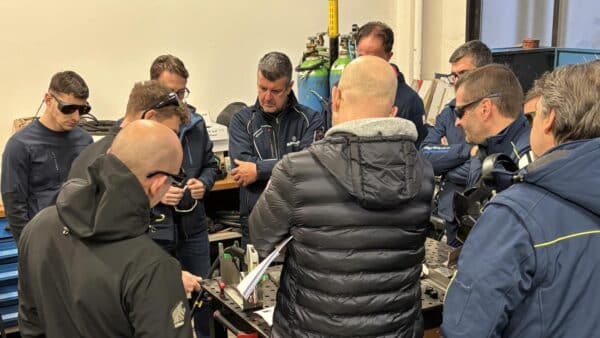
ハンドヘルド・レーザーを使って熟練した溶接工になるには、高品質な溶接を行うために必要な時間と学校が少なくて済む。特定の業界では、溶接の経験がない人でも1週間のトレーニングで高品質の溶接ができるようになります。これは、特定の業界や州の認定を取得するために、レーザー資格のある学校に行くべきでないということではありません。
レーザー溶接は、ロボットやその他の種類の動作制御装置による自動化に適している。その正確な制御と再現性により、自動化された製造工程への統合に最適で、人件費の削減と生産性の向上を実現します。また、制御側にとっては、速度の変化に合わせて出力を上下させる制御が非常に簡単です。
レーザー溶接の欠点
レーザー溶接のコストと安全性をナビゲートする

溶接にレーザーを使用するいくつかのデメリット:最近では、MIG溶接機、棒溶接機、TIG溶接機を数百ドルで購入できるようになった。「安い」レーザー・ハンドヘルド溶接機は、安い機械を取り揃えているamazonのようなサイトでは、USD6.5Kからということもある。THEO MA1シリーズのようなプロ用マシンにステップアップすると、15~20Kドル程度になると予想されるので、価格差は大きい。
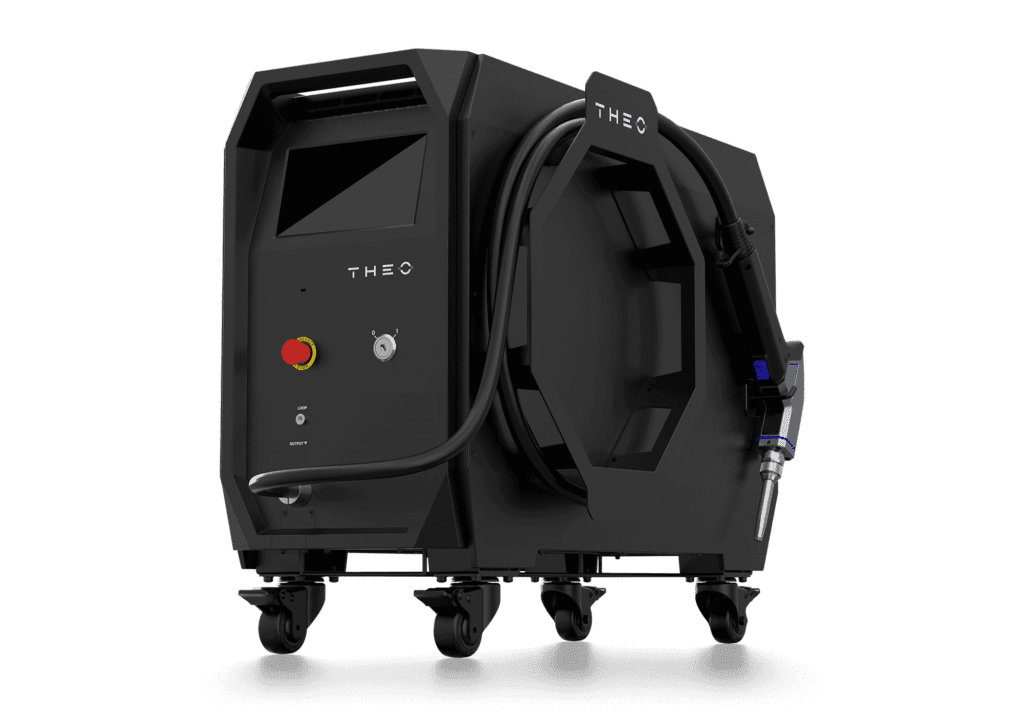
レーザー溶接の2つ目のポイントは、レーザーの安全について教育を受け、溶接者とその近くにいる人のために、レーザー安全のガイドラインを守ることです。従来の溶接とレーザー溶接の主な違いは、溶接機本体から放射されるレーザー光と反射の可能性から目を保護する必要があることです。
機器のサイズと必要電力
安価なものでは、コンパクトなサイズ(靴箱2つ分より少し大きい)のものもあるが、フル機能のレーザー溶接機は、飛行機に持ち込むスーツケースほどの大きさになる。そう、安価な溶接機は120VACで作動し、レーザー溶接機は通常220VACである。
結論:将来の溶接のために長所と短所を天秤にかける
要約すると、現時点でのレーザー溶接は、コスト差のために趣味の人には向かないかもしれないが、反りの少ない最小限のHAZ、正確で溶接プールの金属接触がないきれいな溶接を必要とする生産現場には間違いなく有効なツールである。