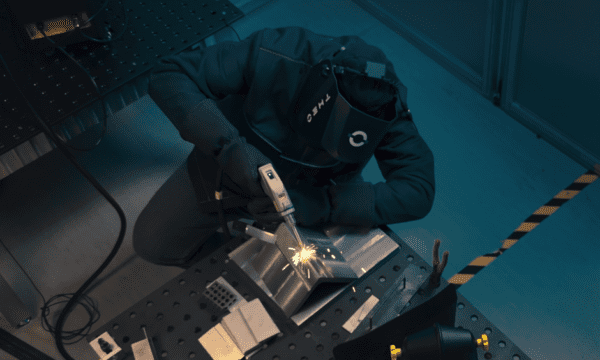
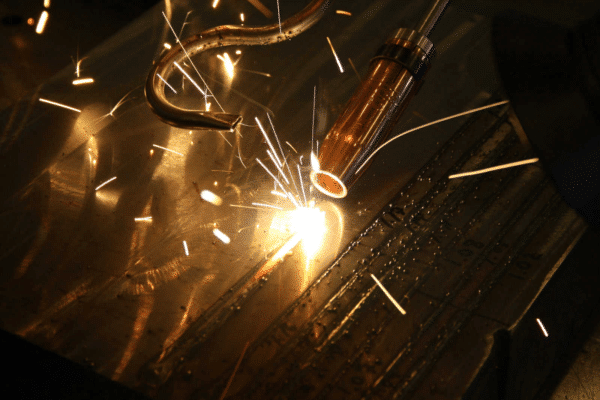Poznaj ręczne spawanie laserowe ze specjalistą ds. zastosowań Harrisonem Shoupem zTHEO. Poznaj kluczowe kwestie związane z integracją tej technologii, od kosztów sprzętu po konfigurację bezpieczeństwa. Ten przewodnik oferuje wgląd w korzyści i wyzwania związane ze spawaniem laserowym, zapewniając bezpośredni wgląd w jego rolę w nowoczesnej produkcji i bezpieczeństwie.
Ewolucja ręcznego spawania laserowego
Spawanie laserowe zostało po raz pierwszy osiągnięte w warunkach laboratoryjnych ponad pięćdziesiąt lat temu, ale dopiero w ciągu ostatniej dekady ręczne narzędzia do spawania laserowego zostały wprowadzone na ogólny rynek komercyjny. Opracowane w celu wspierania inżynierów i techników NASA w konserwacji i naprawie statków kosmicznych, ręczne spawanie laserem światłowodowym oferuje wyjątkowe zalety i wyzwania dla tych, którzy chcą zintegrować tę technologię ze swoim miejscem pracy.
Koszty: Główna bariera wejścia na rynek
Koszt początkowy jest zazwyczaj pierwszym czynnikiem decydującym o przejściu na spawanie laserowe. Chociaż w Internecie można znaleźć wiele opcji szarej strefy, które można kupić za kilka tysięcy USD, kupujący mogą nie mieć szczęścia, gdy maszyny te ulegną awarii lub skończą się materiały eksploatacyjne. Wsparcie posprzedażowe może być wątpliwe, jeśli w ogóle dostępne. Niektórym z tych urządzeń może również brakować kluczowych elementów bezpieczeństwa wymaganych przez wytyczne przemysłowe, stanowe i federalne - co rodzi poważne obawy dotyczące odpowiedzialności, jeśli korzystanie z tego sprzętu spowoduje obrażenia, które można zarejestrować.
"Przejście na spawanie laserowe wymaga czegoś więcej niż tylko inwestycji; wymaga zaangażowania w bezpieczeństwo i innowacje".
- Harrison Shoup, specjalista ds. aplikacji THEO
Profesjonalny sprzęt: Opłacalna inwestycja
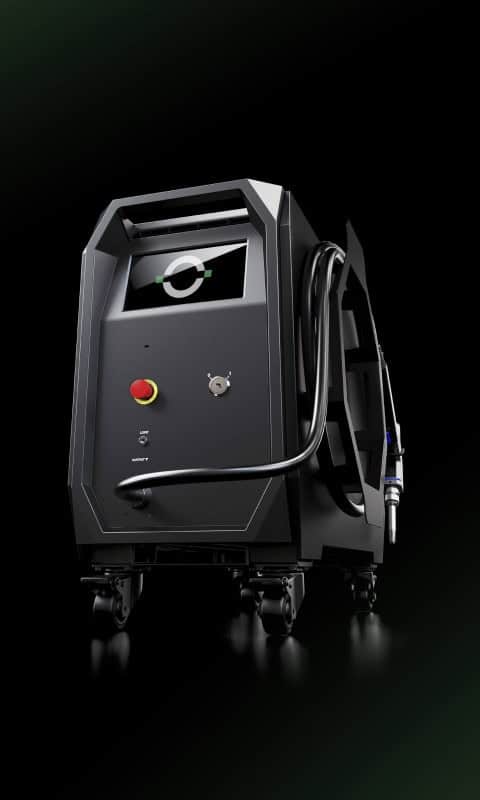
Profesjonalne ręczne spawarki laserowe, takie jak seriaTHEO MA1, mają wyższą cenę zakupu. Wartość dodana w postaci dostępu do globalnej sieci wsparcia inżynierów i techników, a także udokumentowane certyfikaty bezpieczeństwa ISO, ANSI i FDA oznaczają, że użytkownicy końcowi mogą czuć się pewnie, polegając na tych maszynach, aby zapewnić lata niezawodnej i bezpiecznej pracy, przy minimalnych (jeśli w ogóle) przerwach w przypadku audytu bezpieczeństwa przez jakąkolwiek agencję regulacyjną.
Tworzenie bezpiecznego dla lasera miejsca pracy
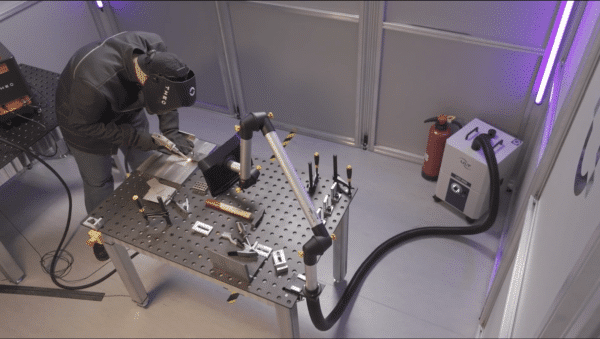
Oprócz kosztu samego sprzętu do spawania laserowego, konieczne będzie zarezerwowanie budżetu na ustanowienie i zbudowanie lub przekształcenie bezpiecznego obszaru laserowego w obszarze roboczym. Lasery klasy 4, których moc wystarcza do spawania stali o grubości ćwierć cala w jednym przejściu, mogą stwarzać wiele poważnych zagrożeń dla zdrowia i bezpieczeństwa wszystkich osób znajdujących się w obszarze roboczym podczas operacji spawania. Oprócz ryzyka urazów termicznych i narażenia na opary metalu, jakie stwarzają wszystkie procesy spawania termicznego, sama wiązka lasera klasy 4 może spowodować trwałe, nieodwracalne uszkodzenie ludzkiego oka. W niektórych skrajnych przypadkach nawet samo odbite światło tej wiązki od przedmiotu obrabianego lub pobliskich powierzchni odbijających może wysyłać niebezpieczne ilości promieniowania podczerwonego do otaczającej przestrzeni roboczej. Obszar spawania laserowego musi być całkowicie odporny na światło z zewnątrz lub chroniony specjalnie opracowanym materiałem zabezpieczającym przed podczerwienią, który może pochłaniać niebezpieczną, niewidzialną wiązkę klasy 4. Aby osiągnąć standardy bezpiecznego spawania laserowego w każdym miejscu pracy, należy wdrożyć i egzekwować prawidłowe stosowanie federalnych blokad bezpieczeństwa i środków ochrony indywidualnej przeznaczonych do spawania laserowego. (Dowiedz się więcej o bezpieczeństwie spawania laserowego na THEO ACADEMY)
Zalety spawania bez wypełniaczy
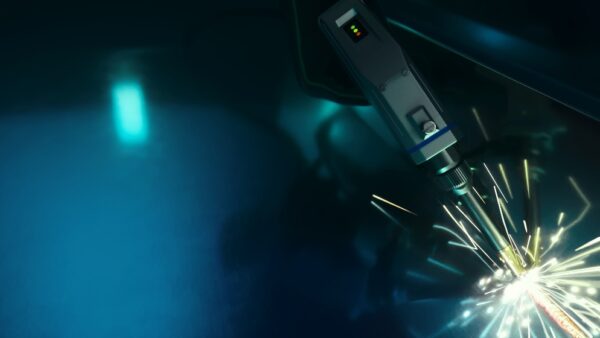
In contrast to MIG and TIG processes which rely on electrons being passed through filler wire to fuse parts, one of the strongest arguments for the modern handheld laser welding process is the potential for an end user to achieve their welding goals without the use of filler. The welding laser beam is directed, or “wobbled” by a moving mirror within the hand torch dozens or even hundreds of times per second over the weld joint, melting down base material on both sides and whipping the two molten edges together to achieve a very narrow, very consistent fusion weld bead. Due to the rapid thermal input but tiny heat affected zone achieved by the laser welding process, great improvements to travel speed and aesthetic quality of most welds on sheet metal 4mm thick and below will be observed. Depending on material and thickness, the handheld laser welding process can deliver comparable results up to 10x faster than a manual MIG or TIG process on the same material and joint design.
Skrócony czas szkolenia i przetwarzania końcowego
Ponieważ proces ręcznego spawania laserowego nie wymaga ręcznego przesuwania palnika, uzyskanie niemal idealnie spójnego wyglądu ściegu jest kwestią utrzymania stałej prędkości przesuwu na całej długości złącza. Odpryski w dużej mierze nie stanowią problemu - niektóre materiały odblaskowe będą powodować niewielkie odpryski ze względu na odblaskowość w połączeniu z gazem osłonowym, ale dłuta i ściernice druciane to narzędzia, które pozostają w dużej mierze nietknięte po przejściu na spawanie laserowe w warsztacie. Budżet czasu po obróbce może zostać znacznie skrócony, a w niektórych przypadkach nawet wyeliminowany. Oczywiście te zalety w zakresie łatwości spawania oznaczają również, że czas potrzebny na przeszkolenie kogoś w celu uzyskania spójnych, wysokiej jakości wyników za pomocą urządzenia do spawania laserowego jest znacznie krótszy w porównaniu z osiągnięciem tego samego poziomu kompetencji i spójności przy tradycyjnym procesie spawania ręcznego.
Rozszerzanie możliwości dzięki spawaniu laserowemu
Wykraczając poza zalety związane z ogólnym spawaniem i pracami produkcyjnymi, ręczny proces spawania laserowego niesie ze sobą nowe możliwości w zakresie spawania bardzo cienkich elementów, integracji z szybkimi zautomatyzowanymi rozwiązaniami oraz łączenia części o różnej grubości. Wraz z rozwojem technologii, badacze i użytkownicy końcowi nadal wprowadzają innowacje i znajdują nowe zastosowania dla wszechstronności oferowanej przez narzędzie laserowe, które można zaprogramować do spawania ponad pół tuzina stopów natywnie, przy grubościach od dziesięciu tysięcznych cala do pełnego ćwierć cala za jednym przejściem. TheoNa przykład urządzenia MA1 są dostarczane z fabrycznie zainstalowanymi parametrami spawania obejmującymi programy stapiania i spawania drutem w pięciu różnych stopach, z opcjami dla zakresów grubości od poniżej 1 milimetra do ponad 6, w zależności od materiału i konstrukcji złącza. Ponadto użytkownik końcowy może w dowolnym momencie nadpisać te ustawienia własnymi ustawieniami lub skorzystać z 32 pustych miejsc na programy, aby zapisać niestandardowe ustawienia spawania. Wszystkie te opcje są dostępne za pośrednictwem łatwego do zrozumienia interfejsu użytkownika opartego na ekranie dotykowym.
"Ręczne spawanie laserowe to nie tylko narzędzie, to rewolucja w podejściu do precyzji i wydajności w miejscu pracy".
- Harrison Shoup, specjalista ds. aplikacji THEO
Przyszłość ręcznego spawania laserowego
Po utrzymaniu niewielkiego, ale rosnącego miejsca w świecie spawania przez około pół dekady, ręczne spawanie laserowe jest nadal mocno w rękach pierwszych użytkowników. Biorąc pod uwagę początkowy budżet i względy bezpieczeństwa, wielu potencjalnych użytkowników może wahać się przed zainwestowaniem w tę stosunkowo nową technologię. Mając to na uwadze, w miarę odkrywania i udoskonalania coraz większej liczby zalet i zastosowań tego procesu, trudno zaprzeczyć rosnącej roli spawania laserowego w nowoczesnych procesach produkcyjnych i wytwórczych.