

Was Sie wissen sollten
So funktioniert LaserreinigungWas Sie
wissen sollten
Laserreinigung entfernt Rost, Lack, Oxide, Fett und andere Verunreinigungen mit kurzen, energiereichen Lichtpulsen.
Der Grundwerkstoff bleibt unberührt
Was ist Laserreinigung?
Laserreinigung entfernt Rost, Lack, Oxide, Fett und andere Verunreinigungen mit kurzen, energiereichen Lichtpulsen.
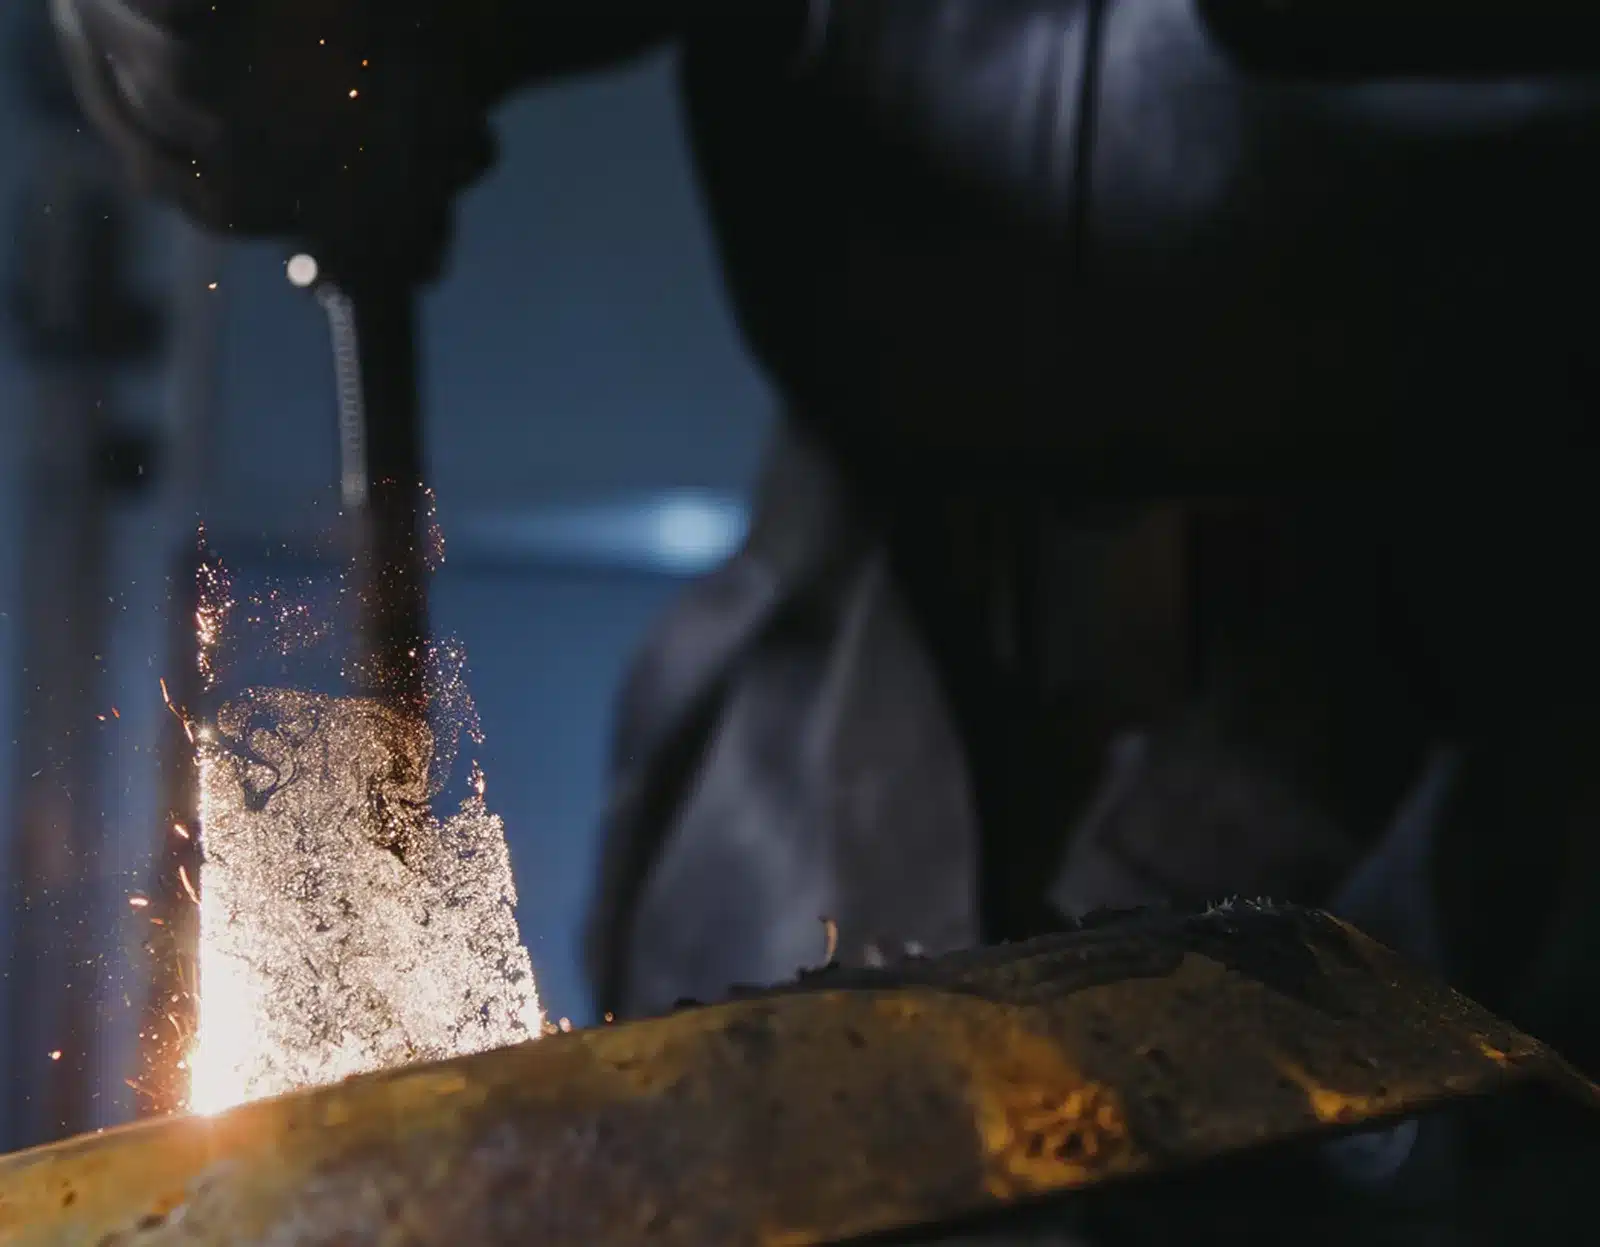
Der Laserstrahl trifft auf die Oberfläche. Die unerwünschte Schicht absorbiert ihn und erhitzt sich schlagartig. Zwischen Verunreinigung und Grundwerkstoff entsteht eine mikroskopisch kleine Druckzone. Sie hebt das unerwünschte Material ab.
Je nach Anwendung verdampft die Verunreinigung oder zerfällt in feine Partikel, die sich sicher absaugen lassen.
Das Entscheidende: Ist der Prozess richtig eingestellt, bleibt der Grundwerkstoff unberührt.
Genau das macht Laserreinigung so nützlich. Sie bereiten Oberflächen präzise vor, ohne Schleifen, Strahlen, Chemikalien oder unnötige Schäden. Das Verfahren eignet sich für Edelstahl, Aluminium, Baustahl, Kupfer, Stein und sogar für ausgewählte Hölzer und Kunststoffe.
Das Prozessfenster
Warum der Grundwerkstoff keinen Schaden nimmt
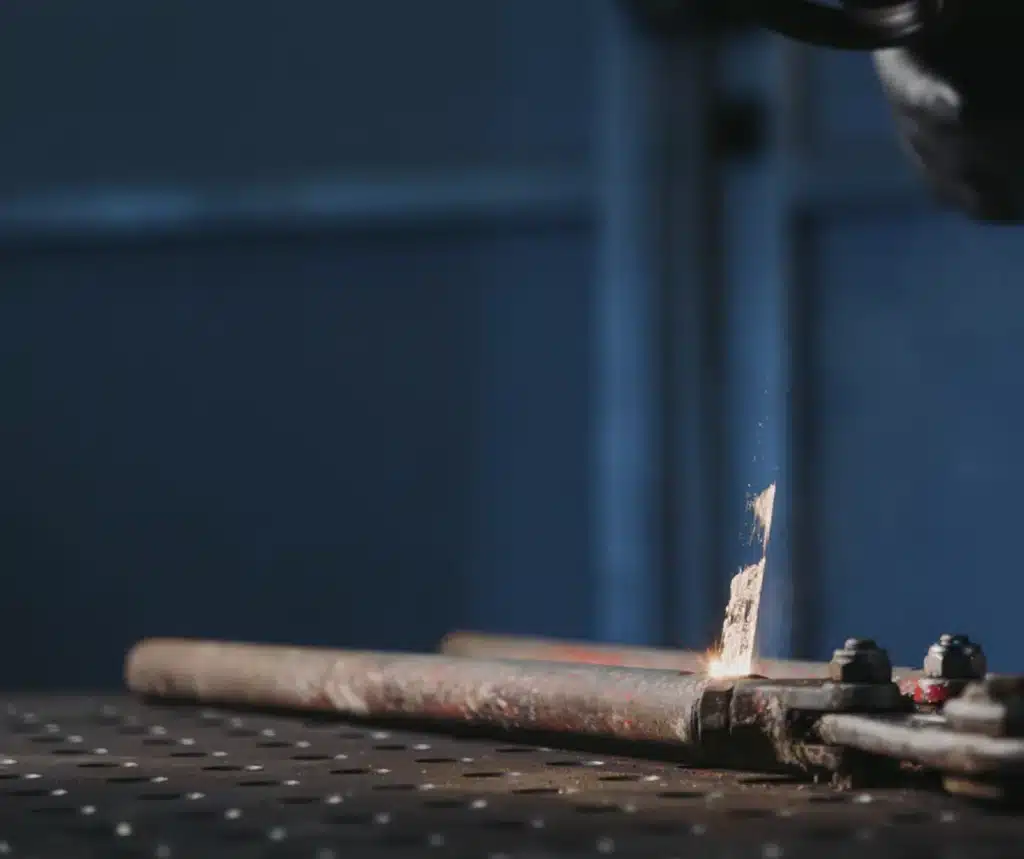
Verunreinigung und Metall absorbieren dasselbe Licht unterschiedlich stark. Rost, Lack und Oxidschichten nehmen viel von der Strahlenergie auf und erhitzen sich schnell. Blankes Metall reflektiert mehr davon.
Aus diesem Unterschied ergibt sich für jede Anwendung ein Prozessfenster. Unterhalb einer Mindestenergie pro Fläche löst sich nichts. Oberhalb eines Höchstwerts greift der Strahl das Metall darunter an. Gute Reinigung liegt dazwischen.
„Unberührt“ hängt also von der Einstellung ab. Zu viel Energie oder zu viele Durchgänge an einer Stelle können die Oberfläche trotzdem verändern. Testen Sie zuerst an einem Probestück Ihres Bauteils.
Parameter
Diese Parameter stellen Sie ein
- Pulsenergie und Pulsbreite. Die Energie pro Puls, verteilt auf den Spot, bestimmt, wie stark jeder Puls auftrifft. Bei kürzeren Pulsen hat die Wärme weniger Zeit, sich auszubreiten.
- Pulsfrequenz. Bei gleicher mittlerer Leistung bedeutet eine höhere Frequenz weniger Energie pro Puls. Damit ändert sich beides: wie stark und wie oft der Strahl die Oberfläche trifft.
- Spotgröße. Die Energie pro Fläche ist die Pulsenergie geteilt durch die Spotfläche. Ein kleinerer Spot erhöht sie stark.
- Scangeschwindigkeit und Linienabstand. Diese Werte legen fest, wie weit die Spots auseinanderliegen und wie stark sie sich überlappen. Mehr Überlappung bringt mehr Energie auf dieselbe Fläche.
Am TM-300 stellen Sie diese Werte am Touchscreen oder direkt am Handgriff ein. Die Pulsbreite reicht von 10 bis 500 ns, die Scangeschwindigkeit bis 7.500 mm/s. Sie wählen zwischen vier Scanmustern und drei Linsen. Voreinstellungen decken gängige Anwendungen ab.
Weniger Wärme. Mehr Kontrolle.
Warum der TM-300 mit gepulstem MOPA-Laser arbeitet
Manche Laserreiniger arbeiten mit Dauerstrichtechnik. Der konstante Wärmeeintrag in die Oberfläche schmilzt den Grundwerkstoff beim Reinigen oft an, auch wenn die Verunreinigung vollständig entfernt ist.
Der TM-300 setzt stattdessen auf gepulste MOPA-Lasertechnik. MOPA gibt die Energie in kurzen, kontrollierten Pulsen ab. Genau darauf kommt es an, wenn die Reinigung keine Schäden hinterlassen soll.
Rauch
Wo das abgetragene Material bleibt
Der Strahl lässt Schmutz nicht verschwinden. Ein Teil der Schicht verdampft, der Rest löst sich als feine Partikel. Zusammen bilden sie über dem Arbeitsbereich eine Rauchfahne, die Sie nicht einatmen sollten.
Was darin steckt, hängt davon ab, was Sie entfernen. Alte Beschichtungen können Blei, Chromate oder Zink enthalten oder Kunststoffe, die sich zu schädlichen Stoffen zersetzen. Kennen Sie die Beschichtung nicht, lassen Sie sie vor Arbeitsbeginn analysieren.
Eine Absaugung nah am Reinigungskopf erfasst die Rauchfahne dort, wo sie entsteht. Hält die Absaugung allein die Belastung nicht niedrig genug, tragen Sie zusätzlich Atemschutz.
Ehrlich gesagt
Wo Laserreinigung an Grenzen stößt
Laserreinigung ist ein präzises Werkzeug, kein Allzweckwerkzeug.
- Dicke Beschichtungen. Der Strahl trägt eine Schicht Durchgang für Durchgang ab. Dicke Lacksysteme brauchen mehr Durchgänge und mehr Zeit.
- Verdeckte Flächen. Der Strahl verläuft geradlinig. Innenecken, Bohrungen und die Rückseite eines Rohrs sind schwer erreichbar.
- Hochglanzoberflächen. Laserreinigung kann die Oberflächenrauheit erhöhen. Brauchen Sie eine polierte Oberfläche, planen Sie einen weiteren Arbeitsschritt ein.
Vor dem ersten Durchgang
Sicherheit: das Wichtigste
Der TM-300 ist ein Laserprodukt der Klasse 4 nach EN 60825-1. Er sendet unsichtbares Licht im nahen Infrarot bei etwa 1064 nm aus. Der Strahl und seine Reflexionen am Werkstück können Augen und Haut verletzen und einen Brand auslösen.
- Augen. Tragen Sie nach EN 207:2017 zertifizierte Laserschutzbrillen, die den gesamten Wellenlängenbereich der Maschine abdecken. Die Betriebsanleitung schreibt OD7+ für 1060 bis 1070 nm vor. Drei Brillen sind im Lieferumfang enthalten. Alle Personen in der Nähe der Maschine tragen denselben Schutz.
- Bereich. Arbeiten Sie in einem abgegrenzten Laserbereich mit Warnschildern an jedem Zugang. Halten Sie brennbares Material fern. Niemand betritt den Bereich ohne Schutzausrüstung.
- Luft. Saugen Sie die Rauchfahne ab und tragen Sie Atemschutz.
- Personen. Benennen Sie eine Person, die für die Lasersicherheit verantwortlich ist.
Schulung
Ausbildung zum Laserschutzbeauftragten
Die Schulung zum Laserschutzbeauftragten (LSO) richtet sich an alle, die für Lasersicherheit verantwortlich sind, darunter Sicherheitsingenieure, Fachkräfte für Arbeitssicherheit und technisches Personal. Die Kurse behandeln Sicherheitsgrundlagen, Gefährdungsanalyse, Risikobeurteilung und Schutzmaßnahmen. Sie zertifizieren die Teilnehmenden für den vorschriftsgemäßen Umgang mit Systemen der Klassen 3B und 4.
THEO Academy
Feilen Sie an Ihrem Können.
Ob Sie gerade anfangen oder schon Profi sind: Die THEO Academy vermittelt Ihnen Expertenwissen, damit Sie Ihre Fähigkeiten ausbauen und sicher mit dem Laser arbeiten. Melden Sie sich an und erhalten Sie kostenlosen Zugang zu unseren digitalen Kursen.
Der TM-300 im Einsatz
Fordern Sie eine Online-Demo mit dem THEO Applications Lab an, sehen Sie das Gerät bei einem THEO Partner in Ihrer Nähe oder fragen Sie ein Angebot an.
