

Amit érdemes tudni
Így működik a lézeres tisztításAmit érdemes
tudni
A lézeres tisztítás rövid, nagy energiájú fényimpulzusokkal távolítja el a rozsdát, a festéket, az oxidokat, a zsírt és más szennyeződéseket.
Az alapanyag érintetlen marad
Mi a lézeres tisztítás?
A lézeres tisztítás rövid, nagy energiájú fényimpulzusokkal távolítja el a rozsdát, a festéket, az oxidokat, a zsírt és más szennyeződéseket.
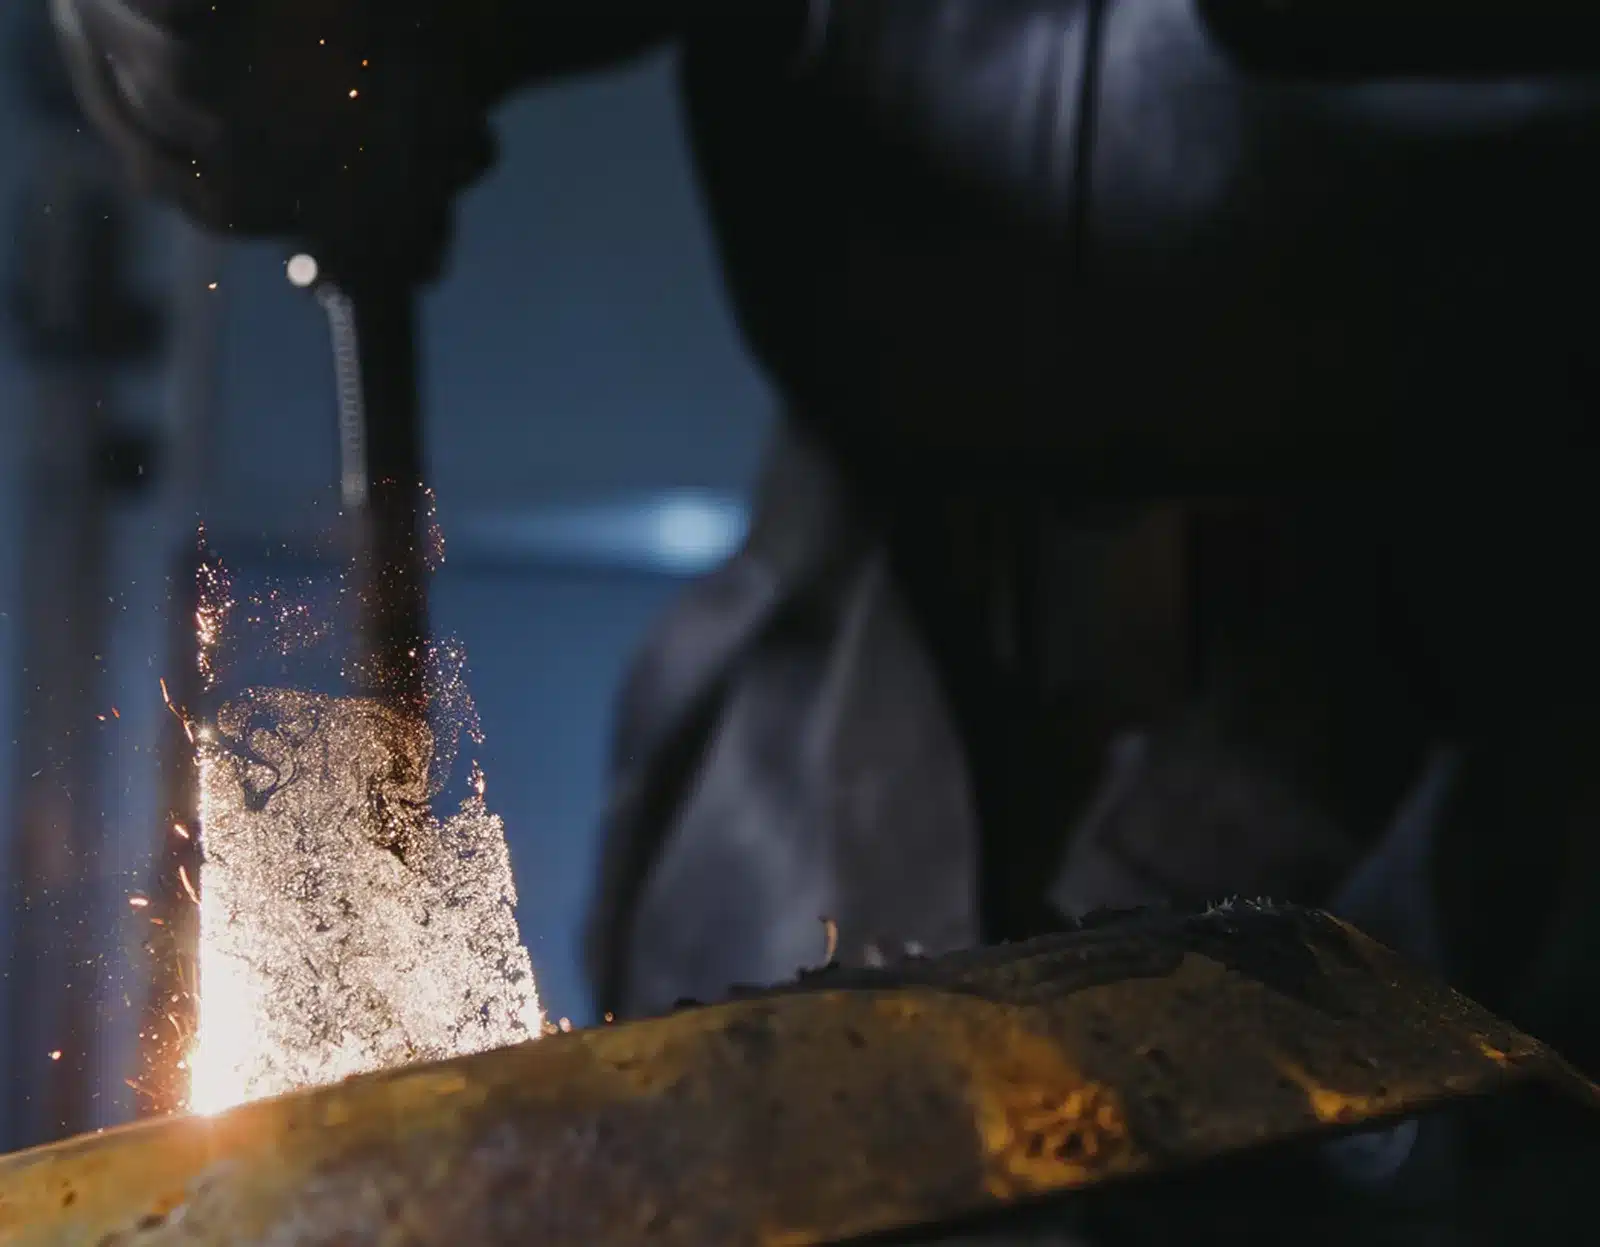
A lézersugár a felületre érkezik, és a nem kívánt réteg elnyeli. Ez a réteg azonnal felhevül. A szennyeződés és az alapanyag között mikroszkopikus nyomászóna alakul ki, amely leemeli a nem kívánt anyagot.
A feladattól függően a szennyeződés vagy elpárolog, vagy finom részecskékre esik szét, amelyeket biztonságosan el lehet szívni.
A lényeg: ha a folyamat jól van beállítva, az alapanyag érintetlen marad.
Ettől olyan hasznos a lézeres tisztítás. Pontos felület-előkészítést kap csiszolás, szemcseszórás, vegyszerek és felesleges károsodás nélkül. Működik rozsdamentes acélon, alumíniumon, szerkezeti acélon, rézen, kövön, sőt egyes fafajtákon és műanyagokon is.
A technológiai ablak
Ezért marad ép az alapfém
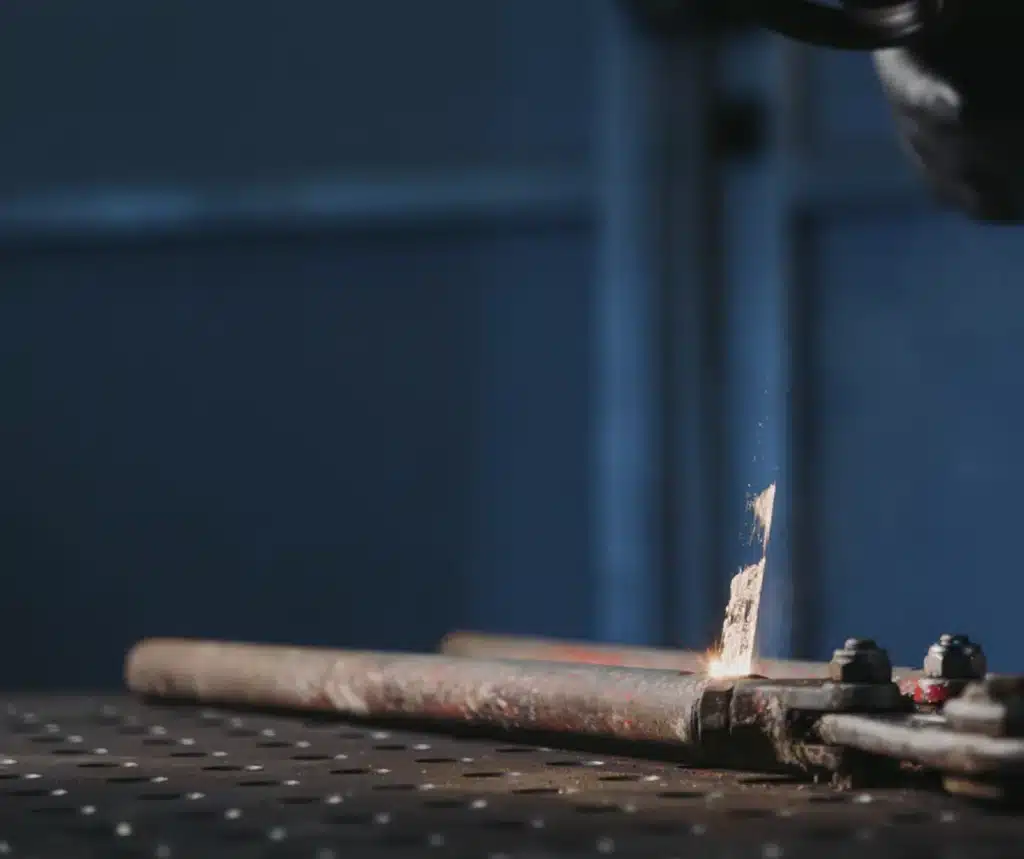
A szennyeződés és a fém ugyanazt a fényt másképp nyeli el. A rozsda, a festék és az oxidrétegek a sugár energiájának nagy részét elnyelik, és gyorsan felhevülnek. A tiszta fém többet ver vissza belőle.
Ez a különbség minden feladatnál kijelöl egy technológiai ablakot. Ha a felületegységre jutó energia egy minimum alatt marad, semmi sem jön le. Ha egy maximumot meghalad, a sugár az alatta lévő fémre is hatni kezd. A jó tisztítás a kettő között zajlik.
Az „érintetlen” tehát a beállításon múlik. Túl sok energia vagy túl sok menet ugyanazon a ponton így is megváltoztathatja a felületet. Először próbálja ki egy mintadarabon.
Paraméterek
Amit a kezelő beállít
- Impulzusenergia és impulzusszélesség. Az impulzusonkénti energia a folt területén eloszolva határozza meg, milyen erővel csap be egy-egy impulzus. Rövidebb impulzusnál kevesebb idő marad a hő terjedésére.
- Impulzusfrekvencia. Azonos átlagteljesítménynél a magasabb frekvencia kevesebb energiát jelent impulzusonként. Így egyszerre változik, milyen erővel és milyen gyakran éri a felületet a sugár.
- Foltméret. A felületegységre jutó energia az impulzusenergia osztva a folt területével. Kisebb folttal ez meredeken nő.
- Pásztázási sebesség és kitöltési távolság. Ezek határozzák meg, milyen messze esnek egymástól a foltok, és mennyire fedik át egymást. Nagyobb átfedés több energiát juttat ugyanarra a területre.
A TM-300-on ezeket az érintőképernyőn vagy a markolatról állítja be. Az impulzusszélesség 10 és 500 ns között állítható, a pásztázási sebesség legfeljebb 7500 mm/s. Négy pásztázási minta és három lencse közül választhat. A gyakori feladatokhoz előre beállított programok vannak.
Kevesebb hő. Több kontroll.
Ezért dolgozik impulzusos MOPA lézerrel a TM-300
Egyes lézeres tisztítók folyamatos üzemű technológiát használnak. A felületre folyamatosan jutó hő tisztítás közben hajlamos megolvasztani az alapanyagot, még akkor is, ha a szennyeződés teljesen lejött.
A TM-300 ehelyett MOPA impulzusos lézertechnológiát használ. A MOPA rövid, szabályozott energiaimpulzusokat ad le, és ez a károsodásmentes tisztítás kulcsa.
Füst
Hová kerül az eltávolított anyag
A sugár nem tünteti el a szennyeződést. A réteg egy része elpárolog, a többi finom részecskék formájában válik le. Együtt füstcsóvát alkotnak a munkaterület felett, amelyet nem szabad belélegeznie.
Hogy mi van benne, az attól függ, mit távolít el. A régi bevonatok tartalmazhatnak ólmot, kromátokat vagy cinket, illetve olyan műanyagokat, amelyek káros anyagokra bomlanak. Ha nem ismeri a bevonatot, kezdés előtt vizsgáltassa be.
A tisztítófej közelébe helyezett füstelszívó ott fogja fel a füstöt, ahol keletkezik. Ahol az elszívás önmagában nem tartja elég alacsonyan az expozíciót, használjon légzésvédőt is.
Őszintén szólva
Amire a lézeres tisztítás nem jó
Pontos szerszám, de nem mindenre való.
- Vastag bevonatok. A sugár menetről menetre, rétegenként dolgozik. Vastag festékrendszereknél több menet kell, és több idő.
- Rejtett felületek. A sugár egyenes vonalban halad. A belső sarkokat, a furatokat és a cső hátoldalát nehéz elérni.
- Tükörfényes felületek. A lézeres tisztítás növelheti a felületi érdességet. Ha polírozott felületre van szüksége, tervezzen be egy utólagos megmunkálást.
Az első menet előtt
Biztonsági alapok
A TM-300 az EN 60825-1 szerint 4. osztályú lézertermék. Körülbelül 1064 nm hullámhosszú, láthatatlan közeli infravörös fényt bocsát ki. A sugár és a munkadarabról visszaverődő fénye megsértheti a szemet és a bőrt, és tüzet okozhat.
- Szem. Viseljen EN 207:2017 szerint tanúsított lézervédő szemüveget, amely a gép teljes hullámhossz-tartományát lefedi. A kezelési útmutató 1060 és 1070 nm között OD7+ védelmet ír elő. A géphez három szemüveg jár. A gép közelében mindenki ugyanilyen védelmet visel.
- Munkaterület. Kijelölt lézeres munkaterületen dolgozzon, minden bejáratnál figyelmeztető táblával. Az éghető anyagokat tartsa távol, és védőfelszerelés nélkül senki ne lépjen be.
- Levegő. Szívja el a füstöt, és viseljen légzésvédőt.
- Emberek. Jelöljön ki egy személyt, aki felel a lézerbiztonságért.
Képzés
Lézerbiztonsági felelős képzés
A lézerbiztonsági felelős (LSO) képzés azoknak szól, akik a lézerbiztonságért felelnek: biztonsági mérnököknek, munkavédelmi szakembereknek és műszaki munkatársaknak. A tanfolyamok lefedik a biztonsági alapokat, a veszélyelemzést, a kockázatértékelést és a védőintézkedéseket. A tanúsítvány igazolja, hogy a kezelő az előírásoknak megfelelően felügyelheti a 3B és 4 osztályú rendszereket.
THEO Academy
Fejlessze a tudását.
A THEO Academy szakértői útmutatásával fejlesztheti a tudását, és biztonságosan dolgozhat a lézerrel, akár most kezdi, akár már profi. Regisztráljon, és ingyen hozzáfér digitális tanfolyamainkhoz.
A TM-300 munka közben
Kérjen online bemutatót a THEO Applications laborjától, nézze meg a gépet egy Önhöz közeli THEO Partnernél, vagy kérjen árajánlatot.
