

Ce qu'il faut savoir
Le nettoyage laser, comment ça marcheCe qu'il faut
savoir
Le nettoyage laser élimine la rouille, la peinture, les oxydes, la graisse et d'autres contaminants grâce à des impulsions lumineuses courtes et très énergétiques.
Le support reste intact
Qu'est-ce que le nettoyage laser ?
Le nettoyage laser élimine la rouille, la peinture, les oxydes, la graisse et d'autres contaminants grâce à des impulsions lumineuses courtes et très énergétiques.
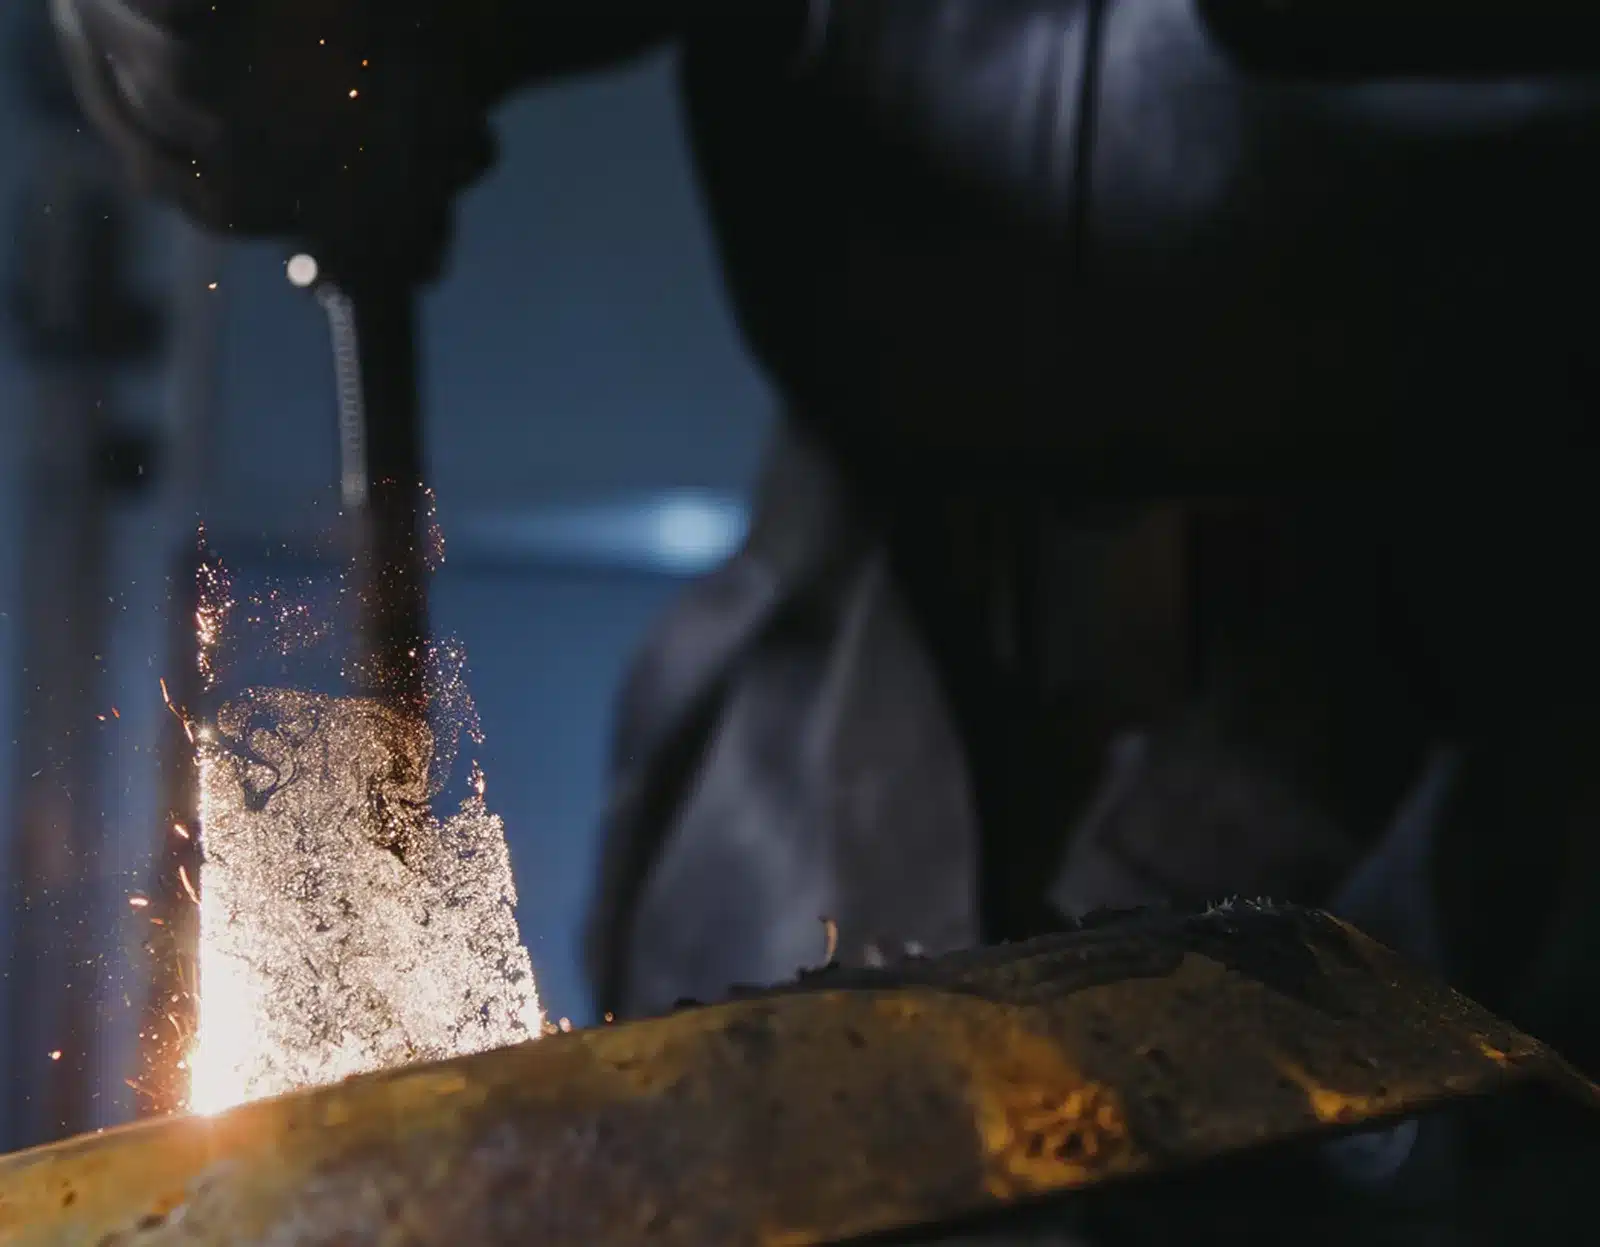
Le faisceau laser frappe la surface et la couche indésirable l'absorbe. Cette couche chauffe instantanément. Une zone de pression microscopique se forme entre la contamination et le support, et décolle la matière indésirable.
Selon le travail, la contamination se vaporise ou se brise en fines particules, que l'on peut aspirer en toute sécurité.
L'essentiel : avec les bons réglages, le support reste intact.
C'est ce qui rend le nettoyage laser si utile. Vous obtenez une préparation de surface précise, sans meulage, sans sablage, sans produits chimiques et sans dommages inutiles. Il fonctionne sur l'acier inoxydable, l'aluminium, l'acier de construction, le cuivre, la pierre, et même sur certains bois et plastiques.
La fenêtre de procédé
Pourquoi le métal en dessous est épargné
La contamination et le métal n'absorbent pas la même lumière de la même façon. La rouille, la peinture et les couches d'oxyde absorbent une grande partie de l'énergie du faisceau et chauffent vite. Le métal propre en réfléchit davantage.
Cet écart donne à chaque travail une fenêtre de procédé. En dessous d'une énergie minimale par unité de surface, rien ne part. Au-dessus d'un maximum, le faisceau commence à attaquer le métal en dessous. Un bon nettoyage se situe entre les deux.
Le support ne reste donc « intact » qu'avec les bons réglages. Trop d'énergie ou trop de passages au même endroit peuvent quand même modifier la surface. Faites d'abord un essai sur un échantillon de votre pièce.
Paramètres
Les réglages sur lesquels l'opérateur agit
- Énergie d'impulsion et durée d'impulsion. L'énergie par impulsion, répartie sur le spot, détermine la force de chaque impulsion. Plus l'impulsion est courte, moins la chaleur a le temps de se diffuser.
- Fréquence d'impulsion. À puissance moyenne égale, une fréquence plus élevée signifie moins d'énergie dans chaque impulsion. Elle modifie à la fois la force et la cadence des impacts sur la surface.
- Diamètre du spot. L'énergie par unité de surface correspond à l'énergie d'impulsion divisée par la surface du spot. Un spot plus petit l'augmente fortement.
- Vitesse de balayage et pas de remplissage. Ces deux paramètres fixent l'écart entre les spots et leur recouvrement. Plus le recouvrement est important, plus la même zone reçoit d'énergie.
Sur la TM-300, vous les réglez sur l'écran tactile ou depuis la poignée. La durée d'impulsion va de 10 à 500 ns, la vitesse de balayage monte jusqu'à 7 500 mm/s, et vous choisissez entre quatre motifs de balayage et trois lentilles. Des préréglages couvrent les travaux courants.
Moins de chaleur. Plus de maîtrise.
Pourquoi la TM-300 mise sur la technologie laser pulsé MOPA
Certaines machines de nettoyage laser utilisent la technologie laser continu (CW). L'apport de chaleur constant sur la surface a tendance à faire fondre le support pendant le nettoyage, même quand la contamination est entièrement éliminée.
La TM-300 utilise à la place la technologie laser pulsé MOPA. Le MOPA délivre l’énergie en impulsions courtes et maîtrisées. C’est le facteur décisif pour nettoyer sans endommager.
Fumées
Où va la matière enlevée
Le faisceau ne fait pas disparaître la saleté. Une partie de la couche se vaporise, le reste part sous forme de fines particules. Ensemble, elles forment au-dessus de la zone de travail un panache que vous ne devez pas respirer.
Sa composition dépend de ce que vous enlevez. Les anciens revêtements peuvent contenir du plomb, des chromates ou du zinc, ou des plastiques qui se décomposent en produits nocifs. Si vous ne connaissez pas le revêtement, faites-le analyser avant de commencer.
Un aspirateur de fumées placé près de la tête de nettoyage capte le panache là où il se forme. Si l'aspiration seule ne suffit pas à limiter l'exposition, ajoutez une protection respiratoire.
En toute franchise
Les limites du nettoyage laser
C'est un outil précis, pas un outil universel.
- Revêtements épais. Le faisceau enlève la couche passage après passage. Les systèmes de peinture épais demandent plus de passages, et plus de temps.
- Surfaces cachées. Le faisceau se propage en ligne droite. Les angles intérieurs, les alésages et l'arrière d'un tube sont difficiles à atteindre.
- Finitions miroir. Le nettoyage laser peut augmenter la rugosité de surface. Si vous avez besoin d'une finition polie, prévoyez une étape supplémentaire.
Avant le premier passage
Les bases de la sécurité
La TM-300 est un produit laser de classe 4 selon la norme EN 60825-1. Elle émet un rayonnement proche infrarouge invisible d'environ 1064 nm. Le faisceau et ses réflexions sur la pièce peuvent blesser les yeux et la peau, et provoquer un incendie.
- Yeux. Portez des lunettes de protection laser certifiées EN 207:2017, qui couvrent toute la plage de longueurs d'onde de la machine. Le manuel d'utilisation prescrit OD7+ pour 1060 à 1070 nm. La machine est livrée avec trois paires. Toute personne à proximité de la machine porte la même protection.
- Zone. Travaillez dans une zone laser délimitée, avec des panneaux d'avertissement à chaque entrée. N'y laissez aucun matériau combustible, et n'y laissez entrer personne sans protection.
- Air. Aspirez le panache et portez une protection respiratoire.
- Personnes. Désignez une personne responsable de la sécurité laser.
Formation
Formation de référent sécurité laser
La formation de référent sécurité laser (Laser Safety Officer, LSO) s'adresse aux personnes chargées de la sécurité laser : ingénieurs sécurité, spécialistes de la sécurité au travail et personnel technique. Les cours portent sur les bases de la sécurité, l'analyse des dangers, l'évaluation des risques et les mesures de protection. Ils certifient les opérateurs pour gérer des systèmes de classe 3B et 4 conformément à la réglementation.
THEO Academy
Perfectionnez vos compétences.
La THEO Academy vous apporte les conseils d’experts pour perfectionner vos compétences et travailler au laser en toute sécurité, que vous débutiez ou que vous soyez déjà confirmé. Inscrivez-vous pour accéder gratuitement à nos formations en ligne.
Le TM-300 en action
Demandez une démonstration en ligne avec le laboratoire d'applications THEO, découvrez la machine chez un partenaire THEO près de chez vous, ou demandez un devis.
