

Kevesebb hő. Több kontroll.
Impulzusos vagy folyamatos üzemű lézeres tisztításKevesebb hő.
Több kontroll.
Miért MOPA impulzusos lézertechnológiára építi a THEO a TM-300-at, és miért nem folyamatos üzemű lézerre.
Folyamatos üzemű
Mit tesz az állandó hő a fémmel
Egyes lézeres tisztítógépek folyamatos üzemű technológiával dolgoznak. A felületre jutó állandó hő tisztítás közben jellemzően megolvasztja az alapanyagot, akkor is, ha a szennyeződés már teljesen eltűnt. Az eredmény szemre lehet tiszta, de az alatta lévő fém addigra már megváltozott.
Impulzusos MOPA
Rövid impulzusok, utána idő a hűlésre
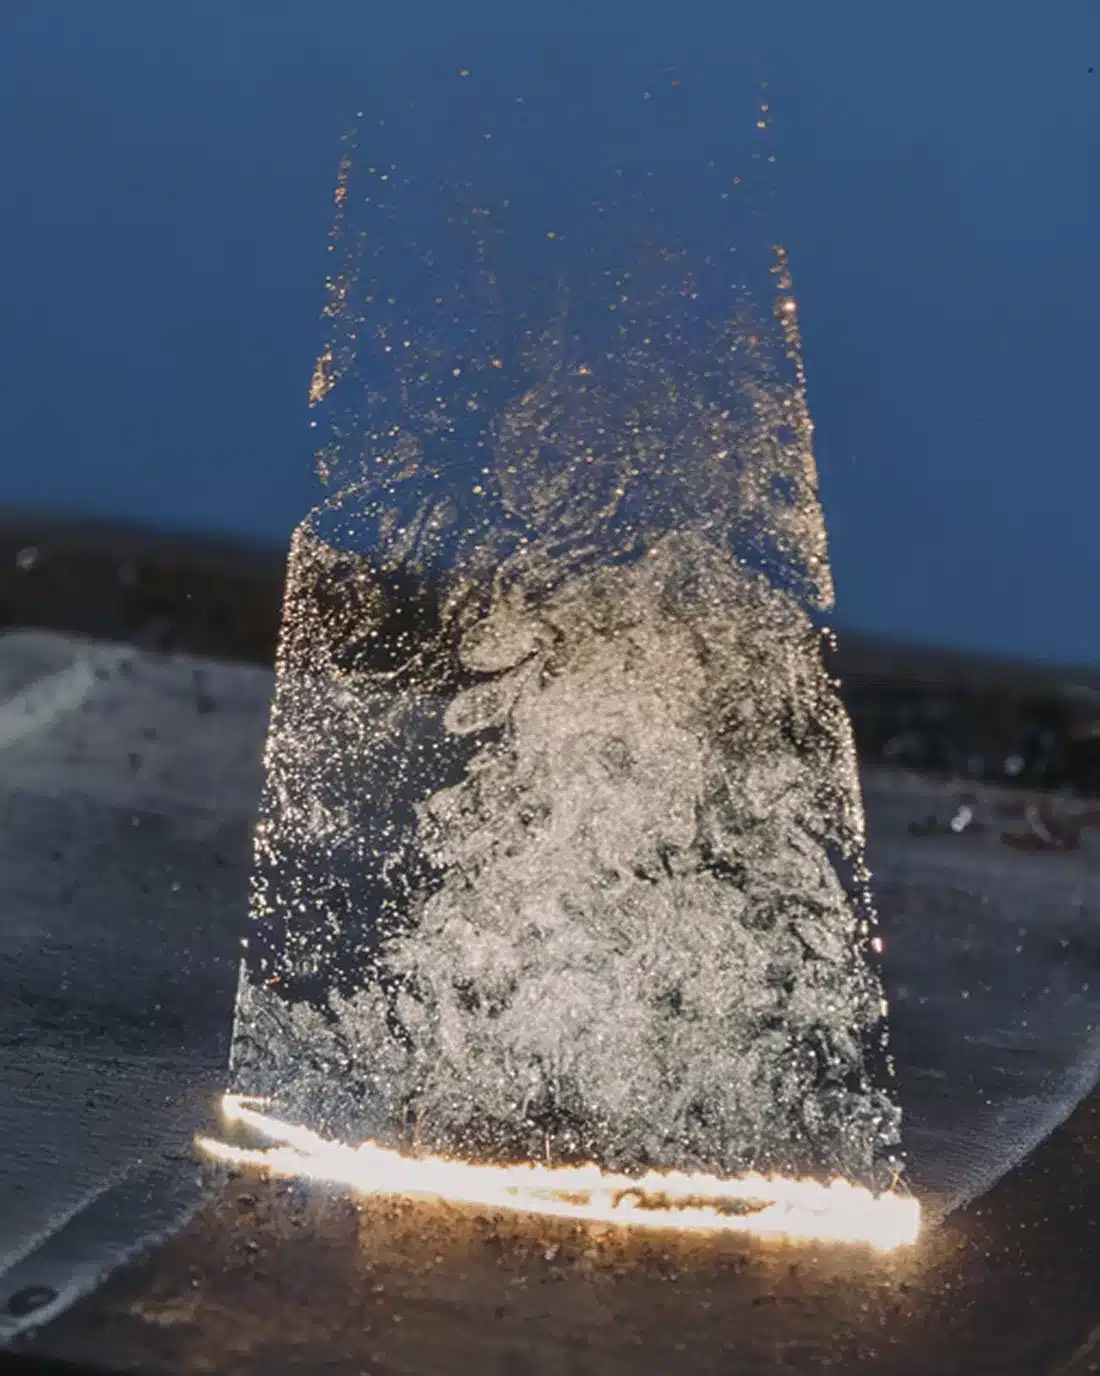
A TM-300 ehelyett MOPA impulzusos lézertechnológiát használ. A MOPA rövid, szabályozott energiaimpulzusokat ad le, és ez a károsodásmentes tisztítás kulcsa.
A rövid impulzusok erősen csapnak le a szennyeződésre, aztán a következő impulzus előtt hagynak időt az anyagnak lehűlni. Ez korlátozza a hő terjedését az alapanyagba, így annak károsodása minimális marad.
Ha azt akarja, hogy a szennyeződés eltűnjön, az alapanyag pedig érintetlen maradjon, a MOPA a jó választás. A THEO azért használ MOPA-t, mert a szabályozott tisztításhoz szabályozott energia kell.
Egymás mellett
Folyamatos üzemű vagy impulzusos MOPA
| Folyamatos üzemű lézer | Impulzusos MOPA lézer (TM-300) | |
|---|---|---|
| Energialeadás | Állandó hőbevitel a felületen | Rövid, szabályozott energiaimpulzusok |
| Az impulzusok között | Nincs szünet: a felület folyamatosan kapja a hőt | Az anyagnak van ideje lehűlni, mielőtt a következő impulzus érkezik |
| Hatás az alapanyagra | Tisztítás közben jellemzően megolvasztja az alapanyagot, akkor is, ha a szennyeződés már teljesen eltűnt | Korlátozott hőterjedés az alapanyagba; a károsodás minimális marad |
| Az eredmény | Szemre tisztának tűnhet, miközben az alatta lévő fém már megváltozott | A szennyeződés eltűnik, az alapanyag érintetlen marad |
| Szabályozás | Teljesítmény, foltméret és pásztázási sebesség; a hőbevitelt főként az határozza meg, milyen gyorsan mozog a sugár | 10–500 ns impulzusszélesség és legfeljebb 8,000 kHz impulzusfrekvencia a tisztítóteljesítmény finomhangolásához |
TM-300
Az impulzus számokban
Mindkét változat impulzusos. A Gauss és a Flat-top abban különbözik, mennyi energiát visz egy impulzus.
Korrekt összevetés
Hol van még helye a folyamatos üzemű lézernek
A folyamatos üzemű lézer nem rossz eszköz. Csak más. Megszakítás nélkül ad le nagy átlagteljesítményt, és wattonként olcsóbb. Ezért észszerű választás nagy, masszív acélszerkezetekhez és csövekhez, vastag rozsdával vagy régi festékkel: olyan munkadarabokhoz, amelyek elég nehezek ahhoz, hogy elvezessék a hőt, és ahol nem számít, ha a felület megváltozik.
Vékony lemeznél, szerszámoknál, polírozott vagy hőérzékeny alkatrészeknél, és mindenhol, ahol a felületnek épen kell kibírnia a tisztítást, a hő a probléma. A TM-300 ezekre a munkákra készült.
Ökölszabály. Ha a munkadarab bírja a hőt, és csak az óránként megtisztított felület számít, nézze a folyamatos üzemű lézert. Ha az alapanyagnak változatlannak kell maradnia, használjon impulzusos lézert.
Mit mutatott ki egy publikált teszt
A Laser Focus World által közölt összehasonlításban (2021. február) egy MOPA impulzusos szálas lézer és egy folyamatos üzemű szálas lézer azonos átlagteljesítménnyel távolított el festéket alumíniumötvözetről és szénacélról. Az impulzusos lézer kevésbé károsította az alapanyagot, és simább felületet hagyott: a folyamatos üzemű tisztítás után az érdesség az eredeti felület 1.5-szerese volt, az impulzusos tisztítás után az eredetihez közeli vagy annál kisebb. Ezek más gyártók lézerei, nem a TM-300. Forrás: Laser Focus World
A TM-300 munka közben
Kérjen online bemutatót a THEO Applications laborjától, nézze meg a gépet egy Önhöz közeli THEO Partnernél, vagy kérjen árajánlatot.
