Dans le secteur du soudage, la pénurie de main-d'œuvre qualifiée est un vrai problème. Les techniques de soudage traditionnelles comme le TIG et MIG demandent souvent des années d'expérience avant d'être maîtrisées. Les avancées modernes, et en particulier le soudage laser portatif, apportent une solution qui s'apprend en quelques semaines, pas en quelques années. Dans cet article, Joe Dallarosa explique les différences de fond entre les méthodes de soudage traditionnelles et le soudage laser, pour que les soudeurs voient comment cette technique moderne améliore la productivité et la rentabilité.
Souder aujourd'hui : photons ou électrons
De nombreux procédés de soudage traditionnels utilisent l'électricité, donc des électrons, pour fusionner les pièces métalliques. Parmi ces procédés : le soudage par faisceau d'électrons (EB), le soudage TIG, le soudage à l'arc avec électrode enrobée (SMAW), le soudage MIG ou MAG, le soudage à l'hydrogène atomique, le soudage par points, le soudage plasma, le soudage à l'arc au carbone, et le soudage à l'arc tiré (soudage de goujons), entre autres. Cet article explique les différences de base entre le soudage laser, avec des photons, et le soudage avec des électrons.
Les procédés de soudage traditionnels
Le soudage traditionnel avec des électrons demande une source de tension, en courant alternatif ou en courant continu. Cette source fournit le courant nécessaire à l'épaisseur du matériau à souder. Les électrons arrivent sur la pièce par une électrode sous tension : une pointe de tungstène (TIG), un fil métallique (MIG) ou une baguette enrobée (SMAW). La pièce doit elle aussi être reliée à la masse pour que le courant circule.
Le principe du soudage avec électrons est simple : un arc électrique relie l'électrode à la pièce, un courant électrique (des électrons) circule et crée un plasma. Ce plasma et ce courant forment un bain de fusion qui assemble les deux pièces en se solidifiant derrière l'arc qui avance.
Ce bain de fusion peut approcher 4 530 °F (2 500 °C). Il doit être protégé de l'atmosphère oxydante par un gaz de protection : azote, argon ou hélium. Les machines de soudage modernes offrent un contrôle précis du courant, une modulation par radiofréquence pour amorcer et stabiliser l'arc, un arc pulsé et d'autres fonctions qui facilitent l'obtention de soudures de qualité.
Les limites du soudage traditionnel
À noter : en courant continu, le soudage avec électrons crée un champ magnétique qui peut perturber l'arc et l'empêcher de suivre le chemin le plus court jusqu'à la pièce. Le cordon devient alors irrégulier, avec des projections et des porosités. En courant alternatif, le courant change sans cesse de sens, l'effet sur le champ magnétique est donc faible. Les procédés en courant continu ont en général la préférence des soudeurs : l'arc est plus facile à contrôler, les projections sont moins nombreuses et les cordons plus nets.

Les procédés de soudage traditionnels produisent une grande zone affectée thermiquement (ZAT), ce qui modifie les propriétés du matériau environnant. Plusieurs zones aux caractéristiques différentes peuvent ainsi apparaître, au détriment de la qualité et de la résistance de la soudure.
Soudage laser : une alternative moderne
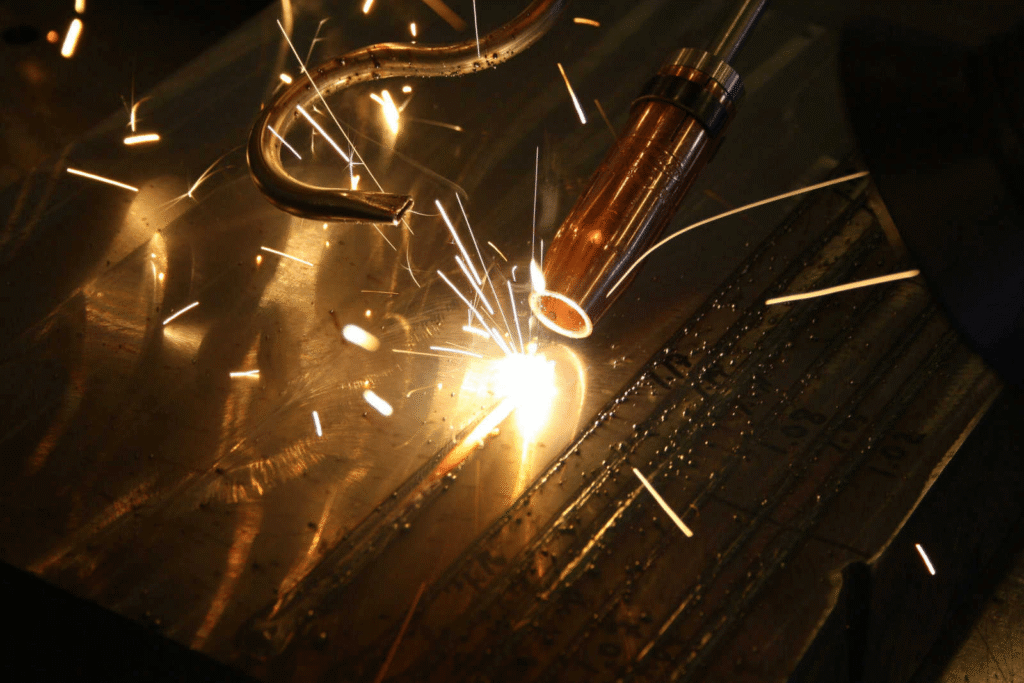
Le soudage laser est une alternative moderne aux méthodes traditionnelles, avec des résultats précis et efficaces. Le premier laser fonctionnel a vu le jour en 1960, grâce à Theodore Maiman. En un peu plus de six décennies, les lasers sont devenus un élément à part entière des infrastructures modernes. Il y a fort à parier que vous en utilisez un, directement ou indirectement, au moment même où vous lisez cet article. Utiliser un laser met en jeu plusieurs caractéristiques de la lumière : la longueur d’onde (la couleur), la puissance, le diamètre du spot, et le choix entre un fonctionnement en continu (CW) ou en mode pulsé, avec une cadence de répétition et une durée d’impulsion variables (le temps pendant lequel la lumière est émise au cours d’un cycle).
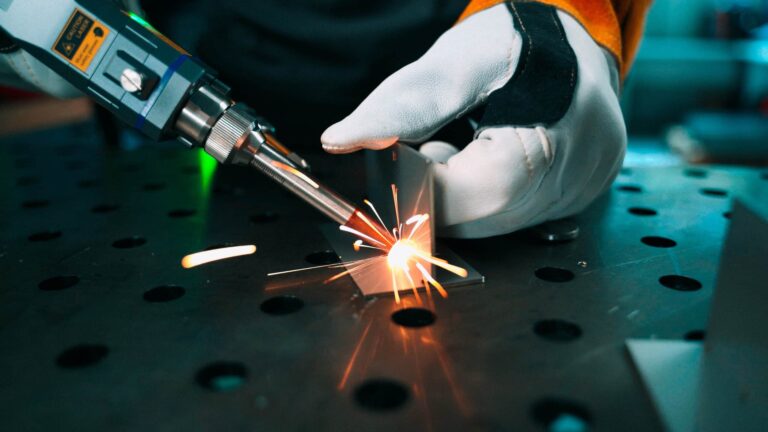
Le soudage laser demande une source de photons. Ces photons arrivent sur la pièce soit directement, émis par des diodes laser, soit en injectant la lumière dans une fibre (on parle de “ pompage ”) dopée avec un matériau qui produit la lumière laser propre à l’application. Cette lumière (les photons) est ensuite transmise par une fibre de verre, puis à travers une série de lentilles qui la focalisent sur le matériau. Elle se situe dans l’infrarouge, une partie du spectre où la lumière laser est à la fois efficace à produire et absorbable par certains métaux. Pensez à une loupe qui allume un feu avec le soleil : le soudage laser repose sur le même principe.
Les types de soudage laser
Soudage par conduction thermique
Ce procédé chauffe le matériau près de la surface avec une lumière focalisée. Il se forme un bain de fusion qui refroidit et se solidifie rapidement, assemblant les pièces. L’énergie des photons pénètre dans la zone soudée par conduction thermique et donne un cordon lisse, précis et esthétique.
Soudage en pénétration profonde / keyhole
Ce procédé utilise un faisceau étroit de lumière focalisée pour créer un canal profond et étroit de matière en fusion. Une vapeur métallique se dégage lorsque cette énergie extrême frappe la pièce et y creuse une cavité en quelques millisecondes. Cette cavité remplie de vapeur porte le nom de keyhole, qui se remplit de métal en fusion à mesure que le laser avance (progresse). Ce type de soudage produit un canal de soudure étroit, utilisable sur des matériaux d’un demi-pouce d’épaisseur ou plus.
Les avantages du soudage laser
Le soudage laser est documenté comme étant jusqu’à 10 fois plus rapide que le soudage conventionnel par électrons. Il concentre la lumière sur un spot réduit, avec une densité de puissance proche de 10 MW/cm² (1,6 MW/in²), d’où une zone affectée thermiquement plus petite. Les gains sont nets sur la résistance, l’aspect et l’intégrité du cordon. Le soudage laser s’apprend en outre très vite : de nouveaux collaborateurs deviennent autonomes en quelques semaines au lieu de plusieurs années, ce qui répond à la pénurie de main-d’œuvre du secteur.
Conclusion
Le soudage laser apporte de nombreux avantages par rapport aux méthodes traditionnelles : plus d’efficacité, plus de précision, moins de temps de formation. En passant au soudage laser, une entreprise répond à la pénurie de main-d’œuvre, gagne en productivité et améliore sa rentabilité. Le soudage laser portatif marque une avancée particulière dans ce domaine : il allie la précision et l’efficacité du soudage laser classique à la souplesse et à la simplicité d’utilisation qu’exigent des environnements de travail variés. Les machines de soudage laser portatives, comme la machine de soudage laser Theo MA1, sont idéales pour les travaux qui demandent mobilité et polyvalence, un excellent choix pour les besoins actuels du soudage.