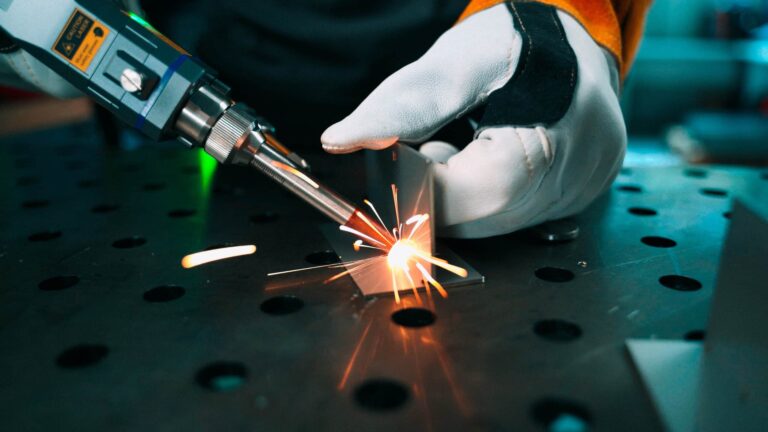
溶接業界が抱える大きな課題は、熟練工の不足です。従来の溶接技術、たとえば TIG と MIG は、習得に何年もの経験を要することが少なくありません。一方、ハンドヘルドレーザー溶接をはじめとする新しい技術なら、何年もかけずに数週間で習得できます。本記事はJoe Dallarosaが執筆し、従来の溶接とレーザー溶接の根本的な違いを解説します。この新しい技術で生産性と収益性をどう高められるのか、溶接に携わる方に向けて整理しました。
溶接の新しい選択肢 — 光子か、電子か
従来の溶接の多くは、電気、つまり電子を使って金属どうしを溶かし込みます。代表的なものは 電子ビーム溶接(EB)、ガスタングステンアーク溶接(TIG)、被覆アーク溶接(SMAW)、 ガスメタルアーク溶接(MIGまたはMAG), 原子水素溶接、スポット溶接、プラズマアーク溶接、 カーボンアーク溶接、 ドローンアーク溶接(スタッド溶接), などです。本記事では、光子(フォトン)を使うレーザー溶接と、電子を使う溶接の基本的な違いを見ていきます。
従来の溶接方法
電子で溶接するには、まず交流(AC)または直流(DC)の電源が必要です。電源は、溶接する材料の板厚に見合った電流を供給します。電子は通電した電極を介して母材へ送られます。電極はタングステン電極(TIG)、金属ワイヤ(MIG)、フラックス被覆の溶接棒(SMAW)などです。電流が流れるよう、母材もアースにつなぎます。
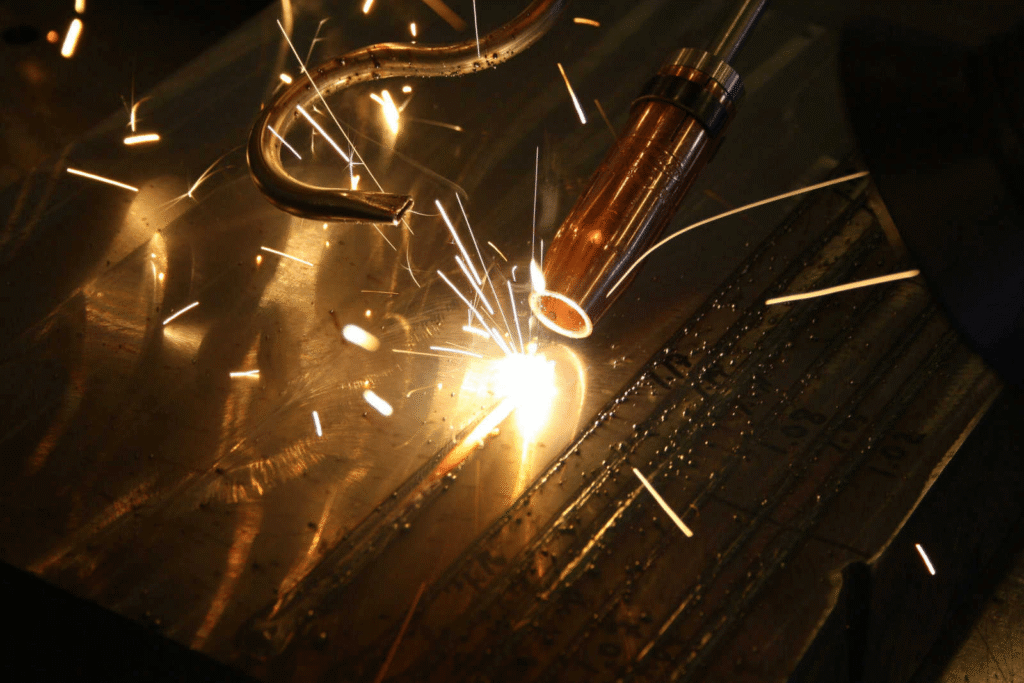
電子による溶接の原理は単純です。電極と母材の間にアークが架かり、電流(電子)が流れてプラズマが生じます。このプラズマと電流が溶融池をつくり、アークが進むにつれて溶融池が凝固し、二つの部材が接合されます。
この溶融池は4530°F(2500°C)近くまで達するため、窒素やアルゴン、ヘリウムなどのシールドガスで酸化性の雰囲気から守る必要があります。現在の溶接機には、精密な電流制御、アークの発生と安定のための高周波変調、パルスアーク機能などが備わり、品質の良い溶接を出しやすくなっています。
従来の溶接が抱える課題
なお、直流の電子溶接では磁界が発生し、アークが乱れて母材までの最短距離を通らなくなることがあります。その結果、スパッタや気孔など、ビードにばらつきが出ます。交流は電流の向きが入れ替わるため、磁界の発生はほとんど影響しません。 直流(DC)の溶接法 は、アークを制御しやすく、スパッタが少なくビードの仕上がりもきれいなため、一般に溶接工に好まれます。

従来の溶接プロセスでは、大きな 熱影響部(HAZ), が発生し、周囲の材料の特性が変化します。その結果、性質の異なる領域が複数できてしまい、溶接の品質と強度に影響します。
レーザー溶接 — 従来法に代わる選択肢
レーザー溶接は従来の手法に代わる現代的な選択肢で、精密かつ効率のよい仕上がりが得られます。最初に動作したレーザーは1960年、Theodore Maimanによって実現しました。それから60年あまりで、レーザーは現代のインフラに欠かせない存在になっています。いまこの記事を読んでいるこの瞬間も、直接か間接かを問わず、レーザーを使っている可能性が高いはずです。レーザーを使うには、波長(色)、出力、スポット径といった光の特性に加え、連続波(CW)で使うか、繰り返し周波数とパルス幅(1サイクルのうち光が出ている時間)を変えてパルスモードで使うか、といった要素が関わります。
レーザー溶接には光子の供給源が必要です。レーザーダイオードから直接ワークに届ける方法と、用途に合ったレーザー光を生み出す物質を添加(ドープ)したファイバーにレーザー光を通す方法(「励起(ポンピング)」と呼ばれます)があります。この光(光子)はガラスファイバーを通り、複数のレンズを経て材料上に集光されます。光は赤外域にあり、効率よく生成でき、一部の金属によく吸収されます。虫眼鏡で太陽光を集めて火をおこす様子を思い浮かべてください。レーザー溶接も原理は同じです。
レーザー溶接の種類
熱伝導型溶接
この方式では、集光した光で材料の表面付近を加熱し、溶融池をつくります。溶融池は素早く冷えて凝固し、部材が接合されます。光子のエネルギーは熱伝導で溶接部に伝わり、滑らかで見た目が美しく、精度の高い溶接になります。
深溶け込み溶接/キーホール溶接
この方式では、細く絞った光で深く狭い溶融チャネルをつくります。これほど大きなエネルギーがワークに当たると、副生成物として金属蒸気が発生し、ミリ秒単位で空洞ができます。この蒸気で満たされた空洞を キーホール, と呼び、レーザーが進む(移動する)につれて溶融金属で満たされていきます。この溶接方式は狭い溶接チャネルをつくり、厚さ1/2インチ以上の材料にも使えます。
レーザー溶接の利点
レーザー溶接は、従来の電子による溶接の最大10倍の速さであることが報告されています。集光した光のスポットは小さく、パワー密度は10MW/cm²(1.6MW/in²)近くに達するため、熱影響部も小さく抑えられます。溶接の強度、外観、健全性の面で明確な利点があります。さらに、レーザー溶接は短期間で習得できます。新しいスタッフが数年ではなく数週間で使いこなせるようになり、業界の人材不足にも応えられます。
まとめ
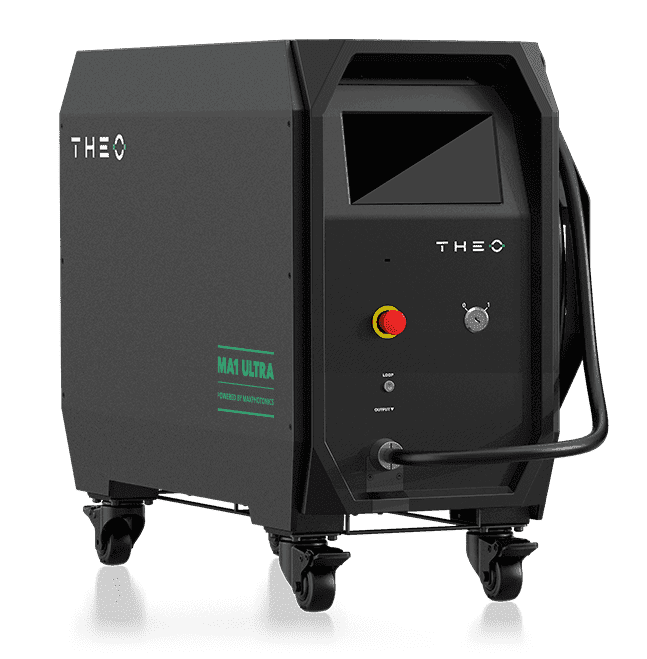
レーザー溶接は従来の溶接手法に比べて多くの利点があります。効率と精度が上がり、トレーニング期間も短くて済みます。レーザー溶接に切り替えれば、人材不足に対応しながら、生産性と収益性を高められます。なかでも進んでいるのがハンドヘルドレーザー溶接です。従来のレーザー溶接の精度と効率に、さまざまな現場で求められる柔軟性と扱いやすさを組み合わせています。たとえば Theo MA1 レーザー溶接機, のようなハンドヘルドレーザー溶接機は、機動性と汎用性が求められる作業に最適で、現代の溶接ニーズに応える選択肢です。