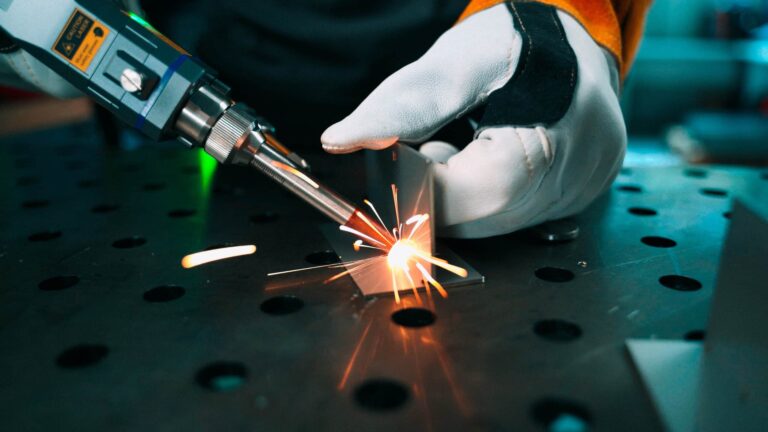
In de lasbranche is het tekort aan vakmensen een groot probleem. Traditionele lastechnieken zoals TIG en MIG vergen vaak jaren ervaring om onder de knie te krijgen. Moderne techniek, en dan vooral handheld laserlassen, leer je in weken in plaats van jaren. Dit artikel van Joe Dallarosa behandelt de fundamentele verschillen tussen traditionele lasmethoden en laserlassen, zodat lassers zien hoe deze moderne techniek de productiviteit en de winst verhoogt.
Modern lassen: fotonen tegenover elektronen
Veel traditionele lasprocessen gebruiken elektriciteit, oftewel elektronen, om metalen delen te laten versmelten. Denk aan Elektronenbundellassen (EB), Gas Tungsten Arc (TIG), Shielded Metal Arc (SMAW), Gas Metal Arc (MIG of MAG), Atomair waterstoflassen, puntlassen, plasmabooglassen, koolbooglassen, en Drawn Arc (boutlassen), en meer. Dit artikel behandelt de basisverschillen tussen laserlassen met fotonen en lassen met elektronen.
Traditionele lastechnieken
Traditioneel lassen met elektronen vraagt een spanningsbron, wissel- of gelijkstroom. Die bron levert de stroom die past bij de dikte van het te lassen materiaal. De elektronen komen op het werkstuk via een elektrode onder spanning: een wolfraamelektrode (TIG), een metalen draad (MIG) of een beklede elektrode (SMAW). Het werkstuk moet geaard zijn, anders loopt er geen stroom.
Het principe van lassen met elektronen is simpel: een elektrische boog overbrugt elektrode en werkstuk, er gaat stroom (elektronen) lopen en er ontstaat plasma. Dat plasma en die stroom vormen een smeltbad. Terwijl de boog verder beweegt, stolt het bad en zijn de twee delen verbonden.
Dat smeltbad kan oplopen tot 4530°F (2500°C) en moet met beschermgas als stikstof, argon of helium worden afgeschermd van de oxiderende lucht. Moderne lasmachines hebben nauwkeurige stroomregeling, hoogfrequentmodulatie om de boog te ontsteken en stabiel te houden, pulserend lassen en andere functies die goede lassen makkelijker maken.
Knelpunten bij traditioneel lassen
Let op: lassen met gelijkstroom wekt een magnetisch veld op dat de boog kan verstoren, waardoor die niet de kortste weg naar het werkstuk neemt. Dat geeft een ongelijkmatige lasrups, met spatten en porositeit. Bij wisselstroom wisselt de stroomrichting continu, dus daar ontstaat nauwelijks een magnetisch veld. Gelijkstroomprocessen hebben bij lassers meestal de voorkeur: de boog is beter te sturen, dus minder spatten en mooiere lasrupsen.

Traditionele lasprocessen geven een grote warmtebeïnvloede zone (HAZ), waardoor de eigenschappen van het omliggende materiaal veranderen. Dat kan meerdere zones met verschillende eigenschappen opleveren, wat de kwaliteit en de sterkte van de las beïnvloedt.
Laserlassen – het moderne alternatief
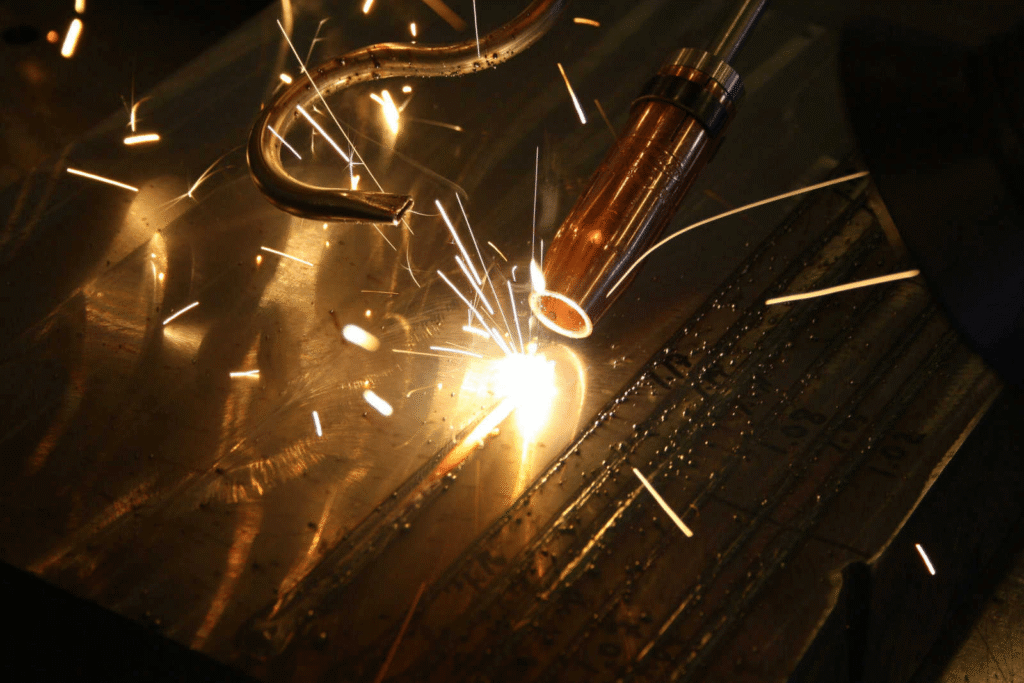
Laserlassen is een modern alternatief voor traditionele methodes en levert nauwkeurige, efficiënte resultaten. De eerste werkende laser werd in 1960 gebouwd door Theodore Maiman. In ruim zes decennia zijn lasers een vast onderdeel van onze infrastructuur geworden. De kans is groot dat je op dit moment direct of indirect een laser gebruikt om dit artikel te lezen. Bij het werken met een laser spelen verschillende eigenschappen van licht een rol: golflengte (kleur), vermogen, spotgrootte en de keuze tussen continu (Continuous Wave, CW) of gepulst werken, waarbij je de pulsfrequentie en de pulsduur (hoe lang het licht per cyclus aan staat) aanpast.
Laserlassen vraagt om een bron van fotonen. Die komt ofwel rechtstreeks van laserdiodes op het werkstuk, ofwel door laserlicht te sturen door een fiber (het zogeheten “pompen”) die gedoteerd is met een materiaal dat precies het laserlicht voor de toepassing produceert. Dat licht (fotonen) gaat vervolgens door een glasvezel en daarna door een reeks lenzen die het op het materiaal focussen. Het zit in het infrarode deel van het spectrum, waar laserlicht zowel efficiënt te produceren is als goed door sommige metalen wordt opgenomen. Denk aan een vergrootglas waarmee je met de zon vuur maakt – laserlassen werkt volgens hetzelfde principe.
Soorten laserlassen
Warmtegeleidingslassen
Bij dit proces verwarmt gefocust licht het materiaal vlak bij het oppervlak. Er ontstaat een smeltbad dat snel afkoelt en stolt, waarmee de delen verbonden worden. De energie van de fotonen komt via warmtegeleiding in de laszone en levert een gladde, mooie en nauwkeurige las.
Dieplassen/keyhole-lassen
Bij dit proces maakt een smalle bundel gefocust licht een diep, smal kanaal van gesmolten materiaal. Door de extreme hoeveelheid energie die op het werkstuk komt, komt metaaldamp vrij en ontstaat binnen milliseconden een holte. Die met damp gevulde holte staat bekend als de keyhole, die zich vult met gesmolten metaal naarmate de laser vordert (beweegt). Dit type lassen levert een smal laskanaal en is bruikbaar op materiaal met een dikte van een halve inch of meer.
Voordelen van laserlassen
Van laserlassen is gedocumenteerd dat het tot 10 keer sneller is dan conventioneel elektronenlassen. Het maakt een kleine spot geconcentreerd licht met een vermogensdichtheid van bijna 10MW/cm² (1.6MW/in²), waardoor de warmte-beïnvloede zone kleiner blijft. Dat geeft duidelijke voordelen in lassterkte, uiterlijk en integriteit. Daarbij leer je laserlassen snel: nieuwe mensen zijn in weken vakbekwaam in plaats van jaren, wat het tekort aan vakmensen in de branche verlicht.
Conclusie
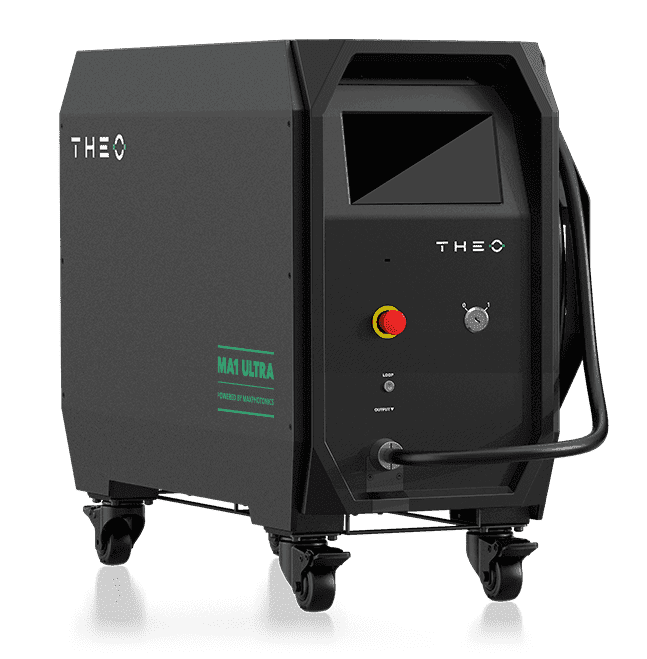
Laserlassen biedt veel voordelen ten opzichte van traditionele lasmethodes: meer efficiëntie, meer precisie en minder opleidingstijd. Wie overstapt, pakt het tekort aan vakmensen aan, verhoogt de productiviteit en verbetert de winstgevendheid. Een bijzondere stap vooruit is handlaserlassen: het combineert de precisie en efficiëntie van traditioneel laserlassen met de flexibiliteit en het bedieningsgemak die je in uiteenlopende werkomgevingen nodig hebt. Handheld laserlasmachines zoals de Theo MA1 laserlasmachine, zijn ideaal voor werk dat mobiliteit en veelzijdigheid vraagt, en daarmee een uitstekende keuze voor modern laswerk.