V oboru svařování je velkým problémem nedostatek zkušených lidí. Tradiční metody jako TIG a MIG často vyžadují roky praxe, než je člověk zvládne. Moderní technika, především ruční laserové svařování, se ale dá naučit za týdny, ne za roky. Tento článek od Joea Dallarosy popisuje základní rozdíly mezi tradičními metodami svařování a laserem a ukazuje svářečům, jak jim tato moderní technika zvýší produktivitu i výdělek.
Moderní způsoby svařování: fotony vs. elektrony
Mnoho tradičních svařovacích procesů používá k natavení kovových dílů elektřinu, tedy elektrony. Patří mezi ně svařování elektronovým paprskem (EB), svařování wolframovou elektrodou v ochranné atmosféře (TIG), ruční obloukové svařování obalenou elektrodou (SMAW), obloukové svařování tavící se elektrodou v ochranném plynu (MIG nebo MAG), svařování atomárním vodíkem, bodové svařování, plazmový oblouk, uhlíkový oblouk, a svařování taženým obloukem (přivařování svorníků), a další. Tento článek rozebírá základní rozdíly mezi svařováním fotony, tedy laserem, a svařováním elektrony.
Tradiční metody svařování
Tradiční svařování elektrony potřebuje zdroj napětí, střídavého nebo stejnosměrného. Zdroj dodá proud odpovídající tloušťce svařovaného materiálu. Elektrony se na díl dostanou přes elektrodu pod proudem: wolframový hrot (TIG), kovový drát (MIG) nebo obalenou elektrodu (SMAW). Aby proud tekl, musí být díl připojený k zemnicímu vodiči.
Princip svařování elektrony je jednoduchý: mezi elektrodou a dílem přeskočí elektrický oblouk, začne téct proud (elektrony) a vznikne plazma. Plazma a proud vytvoří tavnou lázeň, která při posunu oblouku tuhne a spojí oba díly.
Tavná lázeň se může přiblížit teplotě 4530°F (2500°C) a je potřeba ji chránit před oxidační atmosférou ochranným plynem, například dusíkem, argonem nebo heliem. Moderní svářečky mají přesnou regulaci proudu, vysokofrekvenční modulaci pro zapálení a stabilizaci oblouku, pulzní režim a další funkce, které usnadňují kvalitní svar.
Slabiny tradičního svařování
Je třeba dodat, že stejnosměrné svařování elektrony vytváří magnetické pole, které může oblouk rozhodit tak, že neteče k dílu nejkratší cestou. Ve svarové housence se pak objeví nerovnosti, rozstřik a póry. U střídavého proudu se směr proudu neustále mění, takže na vznik magnetického pole má jen malý vliv. Stejnosměrné procesy svářeči obecně preferují, protože dávají lépe ovladatelný oblouk, méně rozstřiku a hezčí svarové housenky.

Tradiční svařovací procesy vytvářejí velkou tepelně ovlivněnou oblast (TOO), což mění vlastnosti okolního materiálu. Může tak vzniknout několik oblastí s odlišnými vlastnostmi, a to ovlivní kvalitu i pevnost svaru.
Laserové svařování – moderní alternativa
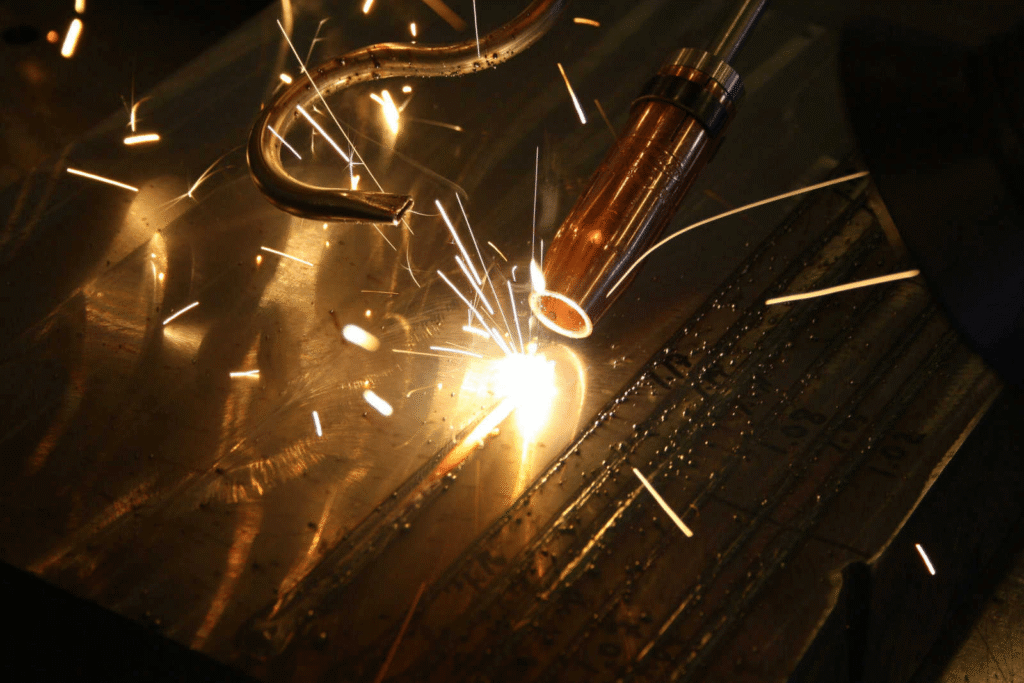
Laserové svařování je moderní alternativa k tradičním metodám a dává přesné a efektivní výsledky. První funkční laser uvedl v roce 1960 do života Theodore Maiman. Za něco málo přes šest desetiletí se lasery staly nedílnou součástí moderní infrastruktury. Je dost pravděpodobné, že laser přímo nebo nepřímo používáte i teď, když čtete tento článek. Práce s laserem stojí na několika vlastnostech světla: vlnové délce (barvě), výkonu, velikosti laserové stopy a na tom, zda laser běží v kontinuálním režimu (CW), nebo v pulzním režimu, kde se mění opakovací frekvence a šířka pulzu (jak dlouho světlo během daného cyklu svítí).
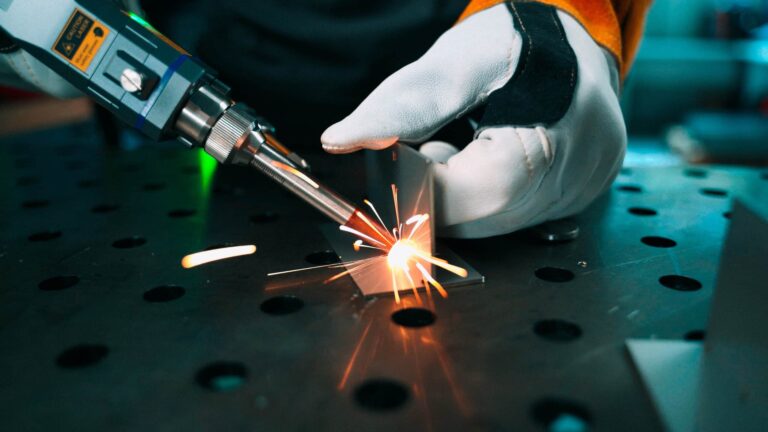
Laserové svařování potřebuje zdroj fotonů. Ty se k dílu dostanou buď přímo z laserových diod, nebo vedením laserového světla vláknem (tzv. “pumpování”), které je dopované materiálem vytvářejícím laserové světlo vhodné pro danou aplikaci. Toto světlo (fotony) se pak přenáší skleněným vláknem a dál soustavou čoček, které ho zaostří na materiál. Světlo leží v infračervené části spektra, kde se laserové světlo vyrábí efektivně a některé kovy ho dokážou pohltit. Představte si, jak lupou zapalujete oheň od slunce – laserové svařování funguje na stejném principu.
Typy laserového svařování
Svařování vedením tepla
Tento proces ohřívá zaostřeným světlem materiál u povrchu a vytváří tavnou lázeň, která rychle vychladne, ztuhne a spojí díly. Energie fotonů se do oblasti svaru dostává vedením tepla, takže svar je hladký, pohledný a přesný.
Hlubokoprůvarové svařování / keyhole
Tento proces používá úzký svazek zaostřeného světla a vytváří hluboký, úzký kanál roztaveného materiálu. Jako vedlejší produkt vzniká kovová pára — obrovské množství energie dopadne na díl a během milisekund v něm vytvoří dutinu. Této dutině vyplněné párou se říká klíčová dírka, která se plní roztaveným kovem, jak laser postupuje (pojíždí). Tento druh svařování vytváří úzký kanál svaru a dá se použít na materiály o tloušťce půl palce a více.
Výhody laserového svařování
Je doloženo, že laserové svařování je až 10krát rychlejší než konvenční elektronové svařování. Vytváří malý bod soustředěného světla s hustotou výkonu blízkou 10MW/cm² (1.6MW/in²), takže tepelně ovlivněná oblast je menší. To přináší jasné výhody v pevnosti, vzhledu i celistvosti svaru. Laserové svařování se navíc dá rychle naučit, a řeší tak nedostatek kvalifikovaných lidí v oboru — noví pracovníci jsou zruční během týdnů místo let.
Závěr
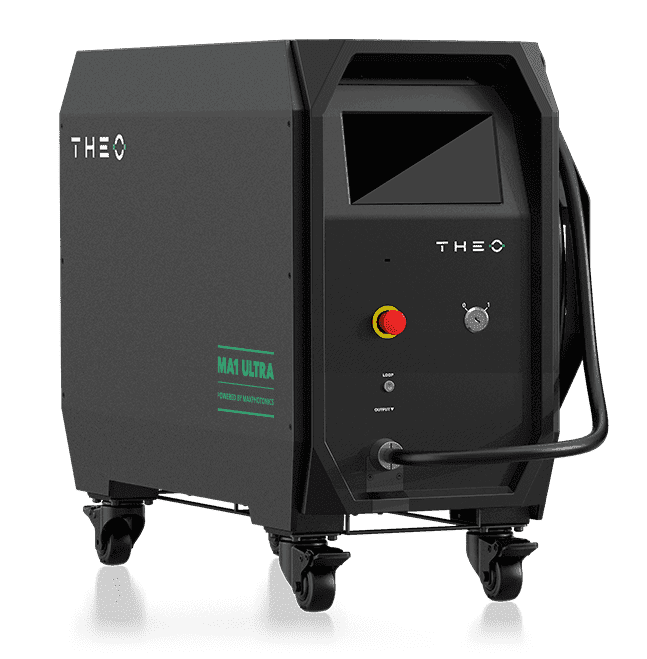
Laserové svařování má oproti tradičním metodám řadu výhod: vyšší efektivitu, přesnost a kratší zaškolení. Přechodem na laserové svařování firmy řeší nedostatek kvalifikovaných lidí, zvyšují produktivitu a zlepšují ziskovost. Zvláštním posunem v tomto oboru je ruční laserové svařování, které spojuje přesnost a efektivitu klasického laserového svařování s flexibilitou a snadným ovládáním, jaké je v různých provozech potřeba. Ruční laserové svářečky, jako je laserová svářečka Theo MA1, jsou ideální tam, kde je potřeba mobilita a univerzálnost. Pro dnešní svařování jsou tak výbornou volbou.